一、引言
高压管道广泛应用于煤化工、加氢装置、油气集输、高压储能、合成氨等项目,介质压力高,部分伴随高温、硫化氢、氢渗透、冲蚀等耦合工况,属于GC1级高风险特种设备管线。高压管件包含弯头、三通、异径管、管帽、支管台等,几何结构突变带来应力集中,是整条管线最薄弱位置。
在采购实操中,最普遍的错误逻辑是:直管算出壁厚后,直接选用同SCH系列标准管件,默认管件和直管等厚等效。实际上,弯头推制煨弯会出现外弧减薄;三通开孔位置存在应力峰值;异径管锥段存在轴向应力梯度;水锤、压力脉冲、启停冲击会产生瞬时超压。标准SCH管件的壁厚基准,大多以直管内压为基础,没有自动包含成型减薄、局部补强、冲蚀附加裕量,直接套用极易造成局部最小壁厚不满足规范下限。
高压管件加厚不是简单统一增加壁厚,而是分场景、分部件、分失效模式的定量管控体系:一部分厚度用来满足稳态内压强度;一部分补偿腐蚀、冲蚀;一部分弥补成型减薄;一部分作为开孔补强、压力冲击安全裕度。加厚过度会造成重量、造价、焊接难度上升;加厚不足则直接留下爆管隐患。本文从厚度构成、差异化加厚规则、校核流程、采购落地、误区防控完整梳理高压管件加厚选型规则,用于提料、技术协议、供方评审、到货测厚验收。
二、高压管件总厚度的标准构成逻辑
依据GB/T20801.3,高压管件名义厚度由计算厚度、厚度附加量、制造负偏差补偿、安全裕度叠加构成。
计算厚度,是仅在内压、设计温度下,满足材料许用应力所需理论壁厚,由内压薄壁公式核算;厚度附加量包含腐蚀裕量、冲蚀裕量、螺纹或者沟槽减薄量,腐蚀裕量根据介质腐蚀速率、设计寿命确定,含固体颗粒、高速冲刷管线冲蚀裕量需要单独叠加;制造负偏差补偿,针对无缝推制、锻造成型管件,标准允许壁厚负偏差,高压工况不能依靠负偏差区间消化强度余量,必须把负偏差提前计入加厚量;专项安全裕度,用于覆盖水锤、压力波动、瞬态冲击、应力集中带来的额外载荷,GC1高压可燃、有毒介质管线该裕度从严取值。
需要明确一个采购认知边界:最小实测壁厚才是验收判定底线,名义壁厚只是订货基准。很多高压纠纷就是订货写SCH,到货实测局部壁厚扣除负偏差、腐蚀裕量之后,低于规范最小要求。技术协议必须写明管件各个位置允许最小壁厚,而不是只标注名义SCH。
三、不同管件差异化加厚选型规则
(一)长半径、短半径弯头加厚规则
弯头弯曲成型过程中,外弧侧管壁被拉伸减薄,内弧侧增厚,规范管控核心是外弧最小壁厚。GB/T20801明确弯头成型后外弧壁厚不得低于直管最小设计厚度;短半径弯头减薄系数更大,同等工况下比长半径弯头需要额外加厚。
常规长半径弯头,推制减薄率一般控制在12.5%以内;高压GC1管线,限制减薄率≤10%,订货时预先加厚抵消成型损耗。采购选型顺序优先长半径弯头;仅空间受限才允许短半径弯头,并且提升一档SCH或者单独增加成型补偿厚度。弯头加厚有两种实现方式:一是选用更高SCH坯料成型;二是采用加厚坯料专门定制,成型后外弧厚度达标,禁止成型后补焊堆厚,堆焊修补弯头在高压交变载荷下容易萌生裂纹。
(二)三通、支管台开孔补强加厚规则
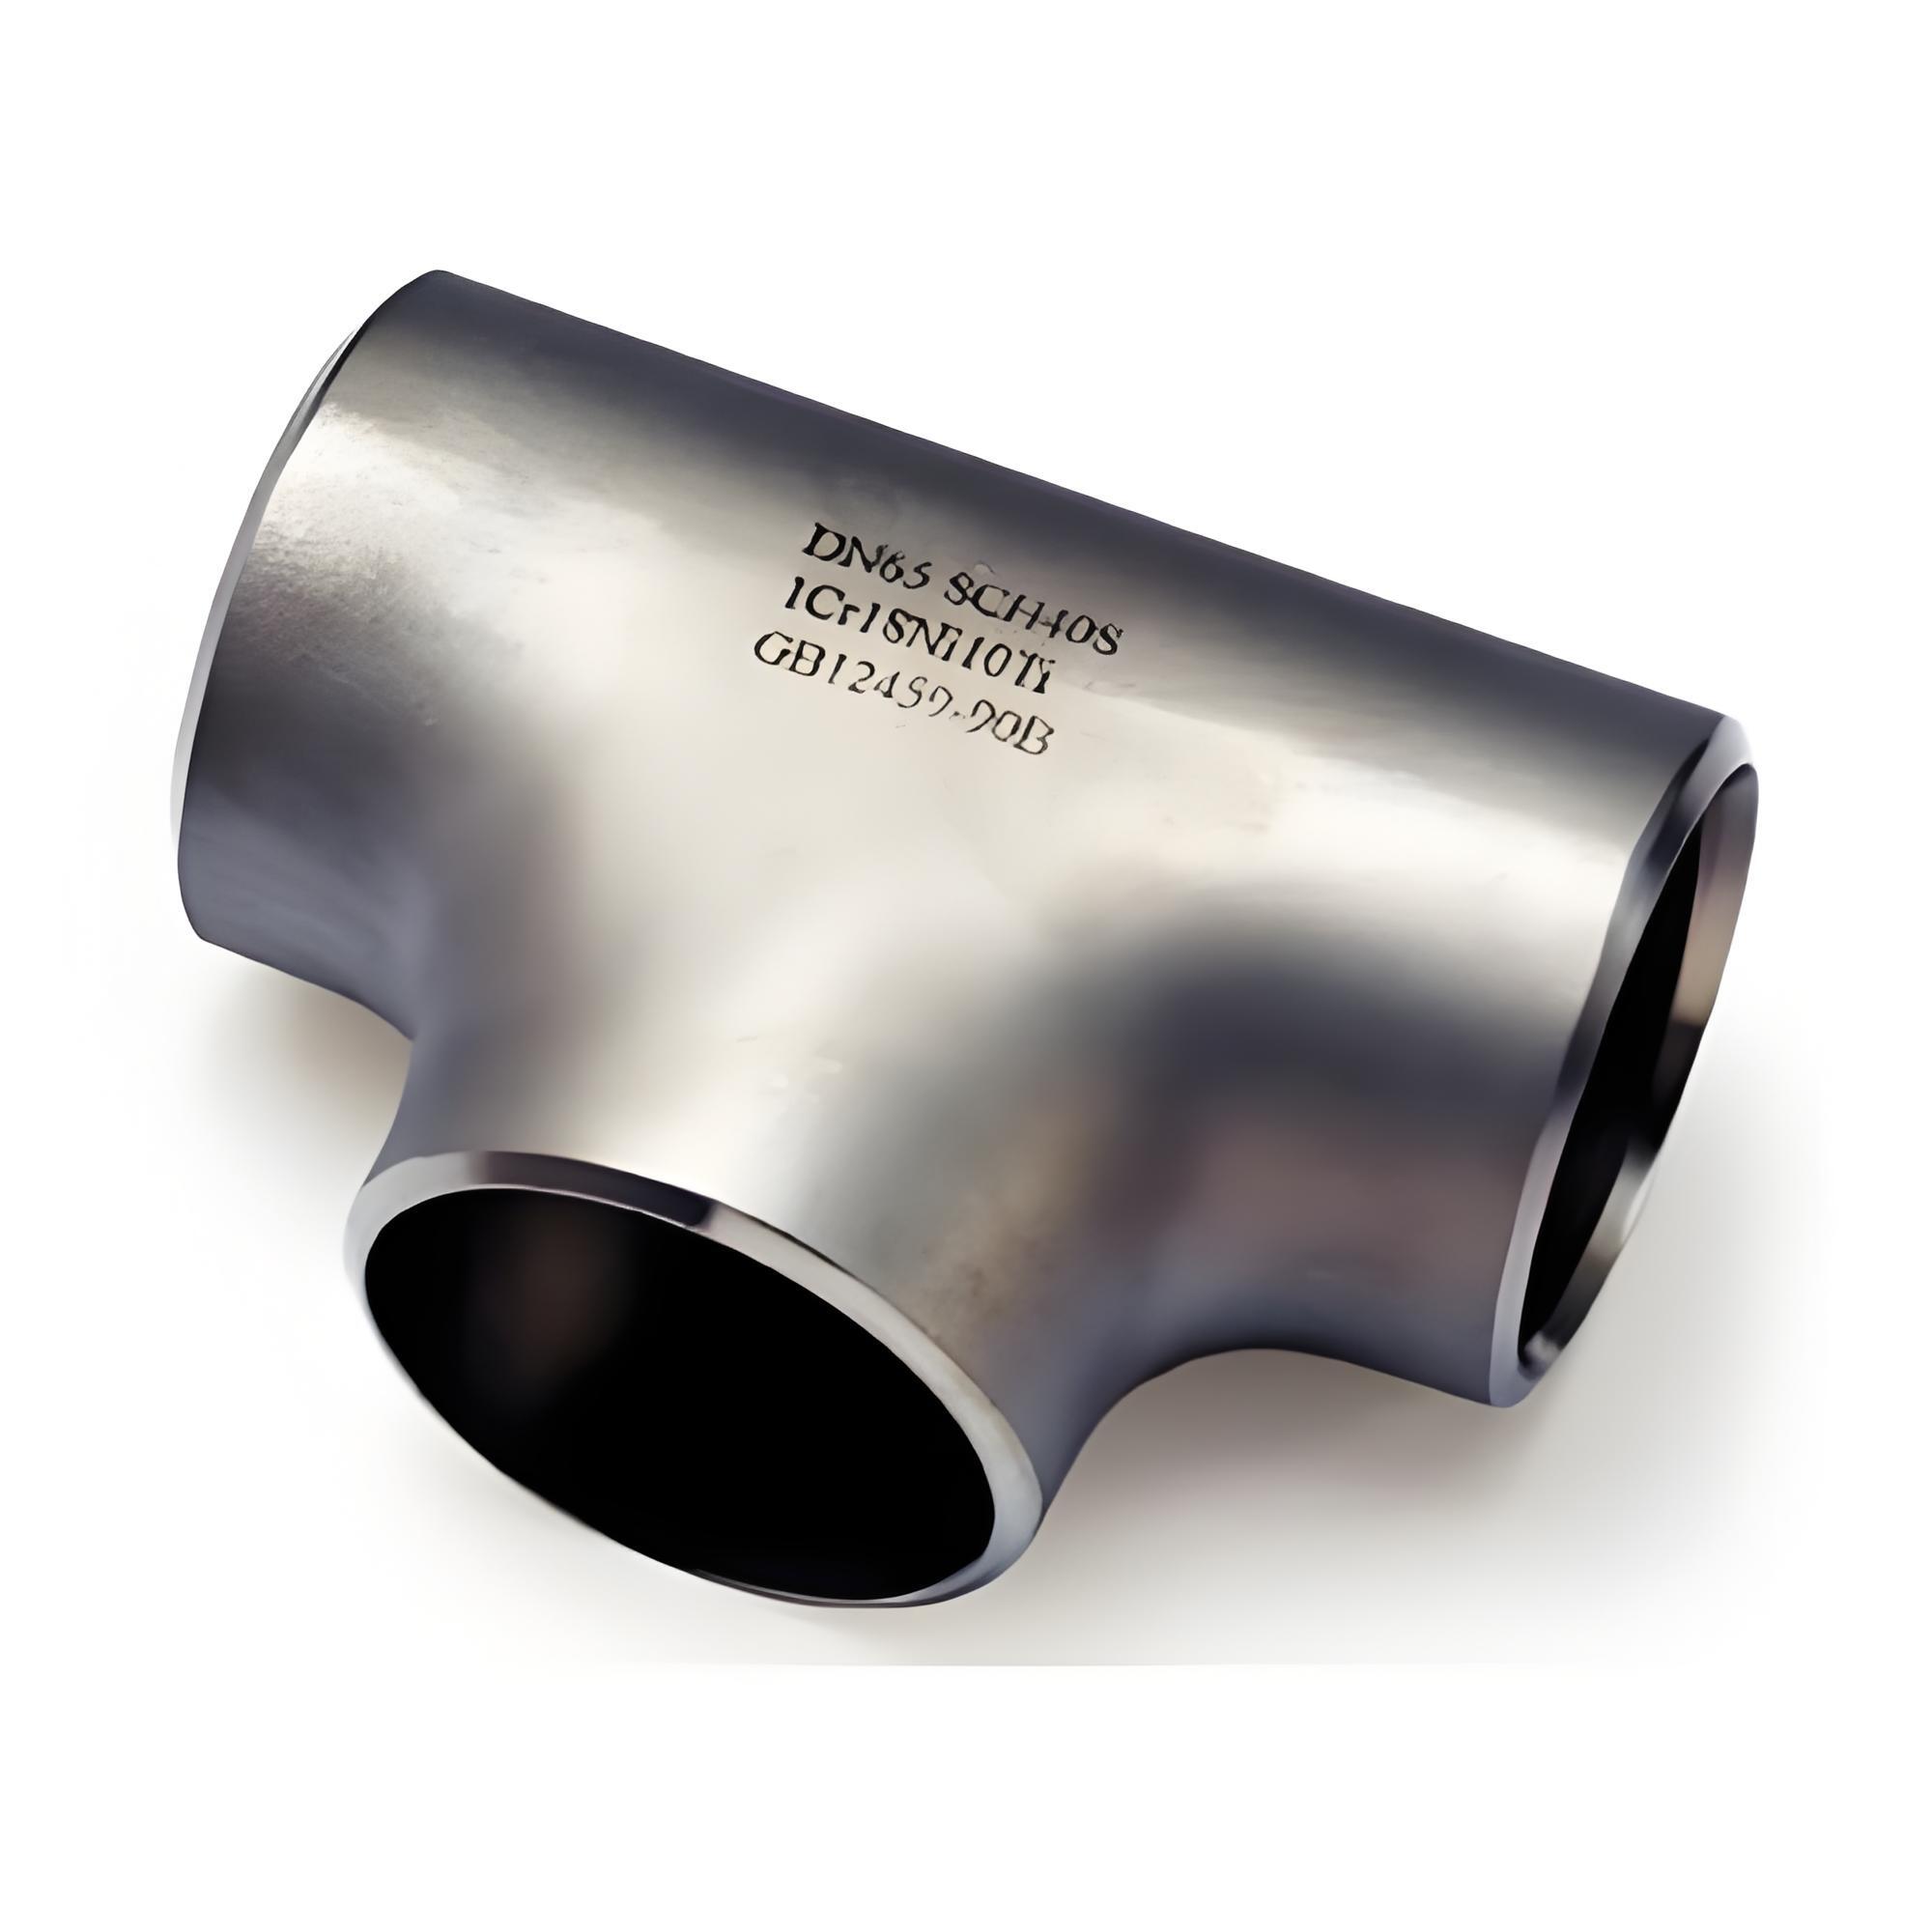
三通是高压管线风险最高部件,开孔破坏筒体连续性,应力集中系数显著高于直管。补强方案分为整体加厚三通、局部补强、外加补强圈三类,高压工况优先选用整体锻制加厚三通,不推荐贴板补强结构,补强圈容易出现间隙腐蚀、疲劳开裂。
整体加厚三通的主管、支管壁厚同步高于相连直管,交贯区域是测厚重点;支管台、接管座必须采用锻件整体加厚,不允许在直管上直接开孔焊接小支管。校核逻辑按照等面积补强法,计算开孔削弱面积,用加厚管壁提供补偿面积。采购清单不能简单标注和主管同SCH,必须在图纸和技术协议注明三通补强后的最小壁厚,并且要求供方提供补强计算书。
(三)异径管、管帽加厚规则
同心异径管、偏心异径管锥段存在轴向应力,半锥角越大应力越高,GB/T20801要求GC1管线异径管半锥角不宜大于30°,大角度异径管需要额外加厚。异径管大小两端厚度分别匹配上下游管道,锥段中间位置不得薄于小端设计厚度。
半球形、椭圆形管帽按照封头公式计算厚度,平板管帽应力水平高,高压工况尽量避免选用;如果使用平板管帽,必须大幅加厚并单独强度计算。
(四)锻制承插焊、螺纹高压管件
ASME B16.11承插焊管件分为3000、6000、9000磅级,高压小口径支管广泛使用,这类管件本身属于锻制加厚结构,但选型时必须核对:管件本体承压能力不低于管线设计压力,插口根部壁厚满足要求,不能只看磅级忽略根部减薄。螺纹管件螺纹牙底会削减有效壁厚,计算时扣除螺纹深度附加量,高压硫化氢环境尽量减少螺纹连接。
四、高压工况特殊附加加厚条件
第一,水锤、压力脉冲、往复压缩机进出口管线,存在瞬时冲击压力,在内压计算厚度基础上增设冲击裕度,一般1.15~1.25倍,严重水锤工况可以提升一档SCH。
第二,含颗粒介质、高速流体、气固两相流管线,叠加冲蚀裕量,冲蚀不是均匀腐蚀,局部冲刷凹槽会快速降低爆破压力,仅靠腐蚀裕量不足以防护,必要时内衬耐磨层或者再提升壁厚。
第三,高温高压耦合工况,材料许用应力随温度下降,加厚计算必须采用设计温度下的许用应力,不能使用常温强度取值,很多加氢高压管线的加厚需求来自高温强度衰减。
第四,剧烈循环载荷、疲劳工况,加厚不能只追求静强度,同时控制应力集中系数,优先整体锻件、圆滑过渡结构,减少截面突变。
五、加厚选型在采购文件中的落地管控
采购清单标注方式,不能只写NPS+SCH,高压管件推荐标注四要素:公称直径、材质、设计温度压力、各部位最小要求壁厚。SCH仅作为坯料参考,不作为验收底线。
技术协议条款需要明确:成型减薄控制指标、测厚点位(弯头外弧、三通交贯区、异径管锥段)、壁厚验收判定规则、负偏差允许范围;GC1高压管件,到货后必须逐件超声波测厚,对三通、弯头应力集中位置重点抽检;同时约定,实测最小壁厚低于规范下限直接拒收,不允许降级让步接收。
供方资料交付要求附带:壁厚强度计算书、开孔补强计算书、成型工艺减薄验算、测厚原始记录;定制加厚管件,需要首件检验封样,确认成型后最小壁厚达标,再批量投产。
六、高压管件加厚选型高频误区
误区一:SCH等级等同强度,同SCH管件自动匹配高压。纠正:SCH是直管壁厚序列,弯头、三通成型减薄后局部会低于直管,SCH只代表坯料,不等于成品最小壁厚。
误区二:加厚就是统一加2mm,一刀切增加厚度。纠正:加厚分成型补偿、腐蚀冲蚀、冲击补强、开孔补强四类,不同部件增量不同,盲目加厚增加成本和焊接应力。
误区三:三通选用标准等径三通,默认自带补强。纠正:标准三通补强是针对常规压力,高压GC1工况必须重新做等面积补强核算,必要时定制整体加厚三通。
误区四:只测端部坡口壁厚,不测弯头外弧、三通交汇处。纠正:端部厚度合格不代表应力集中区域合格,大量高压失效点出现在交贯区、弯管外弧。
误区五:依靠负偏差余量承担高压强度。纠正:高压工况强度余量不能消耗制造负偏差,最小壁厚扣除负偏差后,依然要满足设计底线。
七、结语
高压工况管道管件加厚选型,核心是抛弃“直管SCH直接套用管件”的惯性思维,建立内压基础厚度+附加裕量+成型减薄补偿+局部补强的定量加厚体系。弯头管控外弧减薄、三通执行等面积补强、异径管控制锥段应力、冲击管线增设水锤裕度,不同部件差异化设定最小壁厚底线。
高压管件加厚是压力管道特种设备安全的关键一环,加厚不足直接带来爆炸泄漏风险,过度加厚造成资源浪费与焊接应力难题。采购人员在提料、技术协议编制、到货验收环节,把最小实测壁厚作为验收核心指标,配套强度计算、补强验算、定点测厚、首件封样机制,实现高压管件加厚选型安全可控、标准合规、经济合理,保障加氢、煤化工、油气高压装置长期稳定运行。
参考文献
[1] TSG 31-2025,工业管道安全技术规程[S].国家市场监督管理总局,2025.
[2] GB/T 20801.3-2020,压力管道规范 工业管道 第3部分:设计和计算[S].
[3] ASME B31.3-2023,工艺管道规范[S]
[4] GB/T 12459-2017,钢制对焊无缝管件[S].
[5] ASME B16.9-2021,工厂制造对焊无缝管件[S]
[6] HG/T 20581-2011,钢制化工容器材料选用规定[S]
[7] 李刚.压力管道高压元件壁厚计算与补强设计实务[M].北京:原子能出版社,2022.