一、引言
负压管道广泛应用于化工精馏塔、真空干燥、尾气负压收集、冷凝器抽真空、减压蒸馏等工艺场景,介质压力低于大气压,外部大气压力成为载荷来源。内压管道失效一般是拉伸屈服、爆破泄漏;负压管道典型失效是弹性屈曲失稳,壁厚不足、长径比过大、截面刚度不够时,管件会突然向内瘪塌,这种破坏属于突发性失稳,破坏前几乎没有明显变形预兆,风险隐蔽性极强。
在采购实操中普遍存在认知误区:一是认为负压压力低,随便选用薄壁标准管件即可;二是直接照搬内压SCH壁厚表,忽略外压D/t、L/D刚度比值约束;三是选用铸造管件、拼接焊接弯头、斜接弯头,截面缺陷成为屈曲薄弱点;四是密封按常压法兰配置,真空状态下微渗漏逐步造成系统破真空、空气倒吸,引发氧化、爆炸风险;五是验收只做水压试验,缺少严格气密性检测。
负压管件采购不是简单低压选型,而是以外压稳定校核为核心,兼顾截面刚度、连续密封性、制造完整性的专项管控体系。常规内压管件标准不能直接替代负压专用采购规范,弯头、三通、异径管、管帽、支管台每一类管件都有独立的外压校核逻辑和选型限制。本文系统梳理负压管道管件采购全链条规范,覆盖提料、供方评审、技术协议编制、监造、到货验收各个环节,区分低真空、中高真空工况管控差异。
二、负压管件采购前置工况识别与边界锁定
采购第一步必须提取真空工况全部边界参数,不能仅标注“负压”。需要确认:设计外压(一般取0.1MPa全真空作为保守设计值)、工作真空度、最高最低温度、介质组分、是否含氧气、易燃易爆介质、管道公称直径、两支承或者加强圈之间的有效计算长度、是否存在启停反复承压循环。
外压稳定计算核心参数是外径壁厚比D/t和无支撑长度外径比L/Do,这两个比值决定临界屈曲压力,同等直径下,无支撑段越长,允许最小壁厚越厚,很多大口径真空管道,即便真空度不高,依然需要加厚管壁或者增设加强圈提升刚度。
需要区分两种负压场景:稳态连续真空;冷却冷凝后形成的间歇负压,蒸汽管线降温冷凝产生负压属于容易被忽略的次生负压工况,同样按照全真空校核。工况参数、外压计算条件写入技术协议,作为供方壁厚、刚度计算依据,供方不得自行简化工况取值。
三、材料与管件型式准入规范
负压管件优先选用无缝锻制、无缝推制成型结构,严格限制薄弱结构。TSG 31-2025配套管控要求,真空高危介质管线一般不允许铸造管件、斜接弯头、分片拼焊成型管件,拼接焊缝会降低整体刚度,在屈曲应力下优先开裂 。
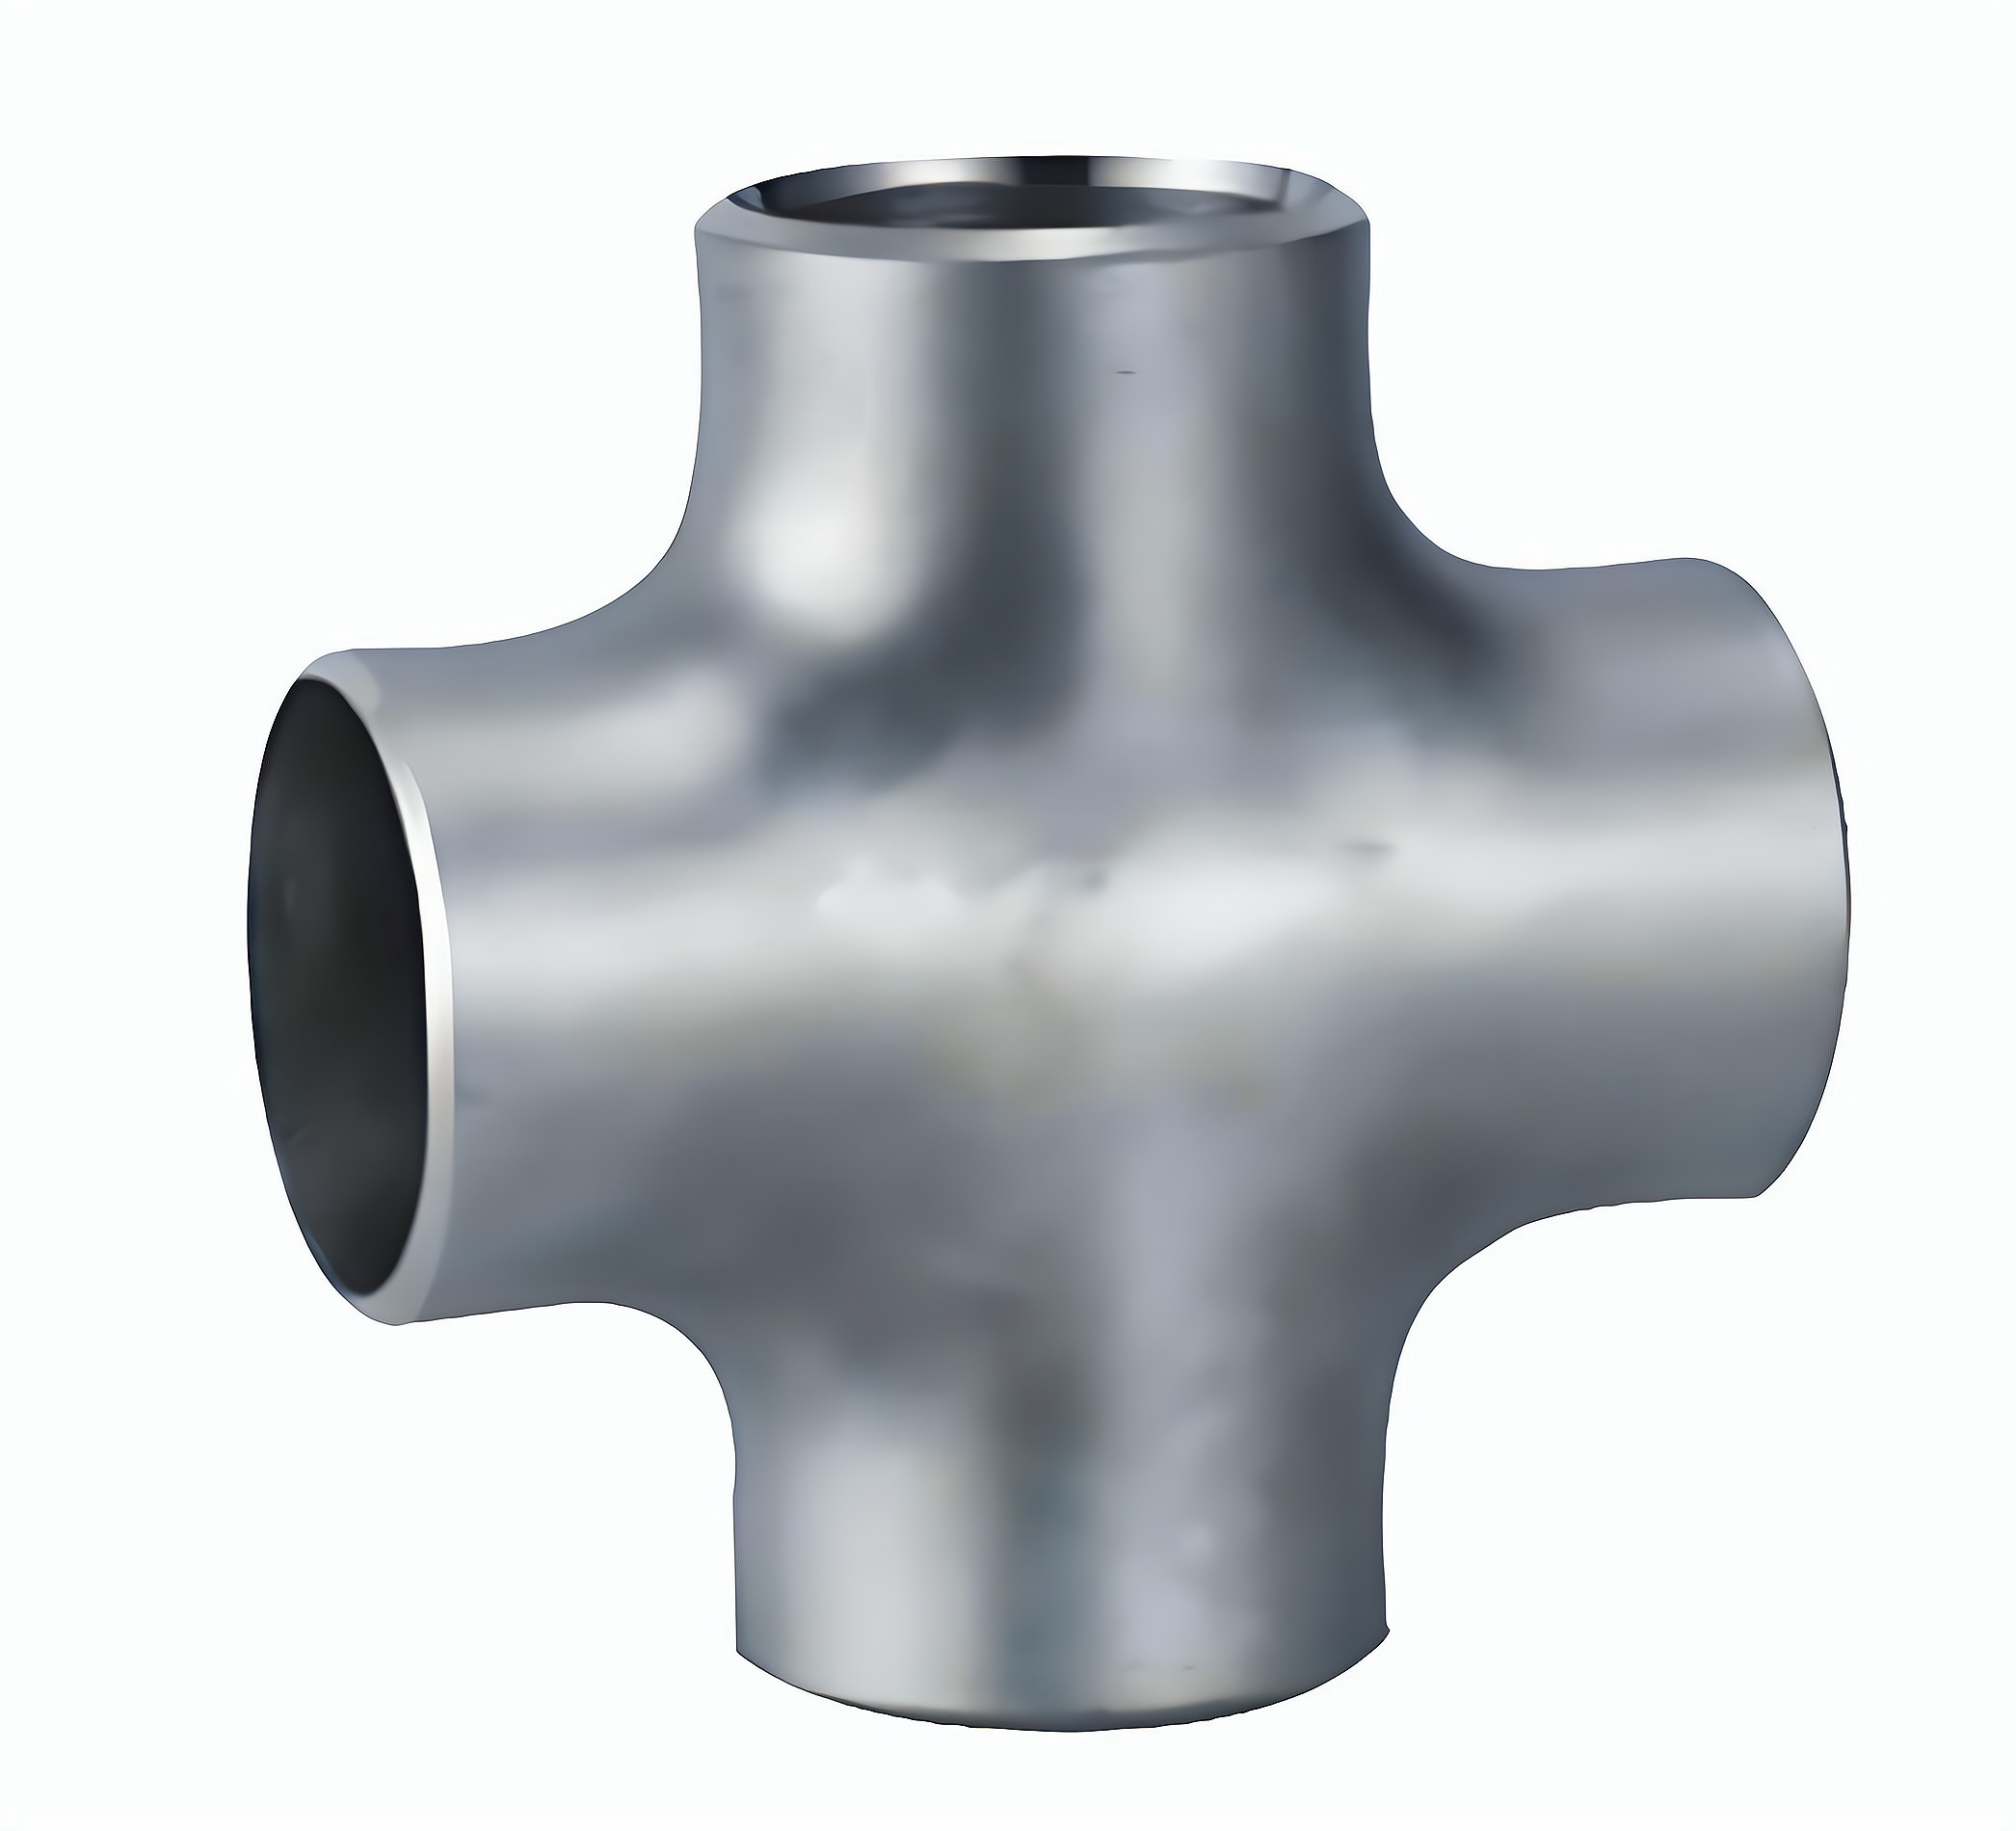
弯头优先选用长半径无缝推制弯头,短半径弯头仅在空间受限并经过外压专项校核后使用;三通优先整体锻制无缝三通,避免开孔带来截面刚度削弱;异径管优先同心异径管,偏心异径管截面非对称,屈曲临界压力更低,必须单独校核;管帽优先椭圆形封头、碟形封头,平板封头刚度差,大口径真空管线尽量避免。支管连接优先整体锻制支管台,禁止直接在主管开孔贴板补强,贴板间隙容易渗漏,同时破坏筒体连续性,降低外压稳定性。
选材上,碳钢、奥氏体不锈钢为常用材料,材料要求塑性良好,延伸率满足规范下限,脆性材料不适合负压交变工况;高真空、氧气介质管线,控制材质内部气孔、夹渣,减少微渗漏通道。
四、外压壁厚与刚度校核规范
负压管件壁厚计算遵循ASME VIII-1 UG-28外压稳定计算方法,和内压巴洛公式完全不同,控制指标是临界屈曲压力,而不是薄膜拉伸应力。
校核流程:先确定D/t、L/Do,查外压曲线得到系数A、B,核算允许外压Pa,Pa必须大于等于设计外压并预留安全系数,真空管线稳定安全系数一般不低于3.0,高于内压强度裕度。当单纯加厚壁厚经济性差时,可以采用外部加强圈方案,通过缩短有效计算长度L,提升临界失稳压力。加强圈必须连续焊接,截面惯性矩满足外压计算书要求,断续焊、局部补强圈不能作为真空管道加强结构。
采购清单标注要点:不能仅标注SCH,技术协议要求供方同步提供外压稳定计算书,标注管件允许无支撑长度、最小成型壁厚;弯头弯曲成型后,外弧减薄量同样纳入外压校核,成型后最小壁厚必须满足稳定要求,不能以坯料SCH作为验收依据。很多真空弯头失稳,就是成型减薄之后D/t比值超标。
五、法兰、垫片、紧固件真空密封配套规范
负压密封和正压密封机理不同:正压介质向外渗漏,负压是外界空气向内渗入,微小渗漏点会持续破坏真空系统,易燃易爆介质管线,空气渗入会形成爆炸混合气体,属于重大安全隐患。
法兰优先选用整体锻制法兰,密封面根据真空等级选取:低真空可选用RF突面;中高真空推荐MFM凹凸面、RJ环连接面,避免垫片滑移;垫片禁止普通橡胶垫片长期高温工况使用,低真空选用耐温橡胶、四氟垫片,中高真空选用金属缠绕垫、金属实心环垫,垫片密封面压紧比压满足真空密封要求。螺栓预紧力需要稳定,选用抗松弛螺栓材料,温度波动工况,配套弹性垫片或者碟簧补偿应力松弛。
同一密封接头,法兰、管件、垫片、螺栓成套匹配,法兰磅级不代表真空密封等级,即便低压法兰,密封面加工粗糙度、平面度必须从严管控,法兰密封面划痕、凹坑是真空渗漏最常见原因。技术协议写明法兰密封面验收标准,到货增加密封面外观检查。
六、制造、焊接、热处理与无损检测规范
负压管件成型、焊接质量直接影响刚度与密封性。推制弯头、异径管成型后,圆度偏差严格控制,椭圆度超标会显著降低临界屈曲压力,真空管件圆度公差严于常规内压管件。焊接优先全熔透对接焊缝,焊缝余高、咬边严格管控,表面缺陷不仅是强度缺陷,同时是渗漏通道;焊接工艺评定WPS/PQR必须覆盖对应材质,焊后消应力热处理按照材质要求执行,消除残余应力,避免残余应力叠加屈曲载荷。
无损检测要求:GC类负压工艺管道对接焊缝优先100%RT或者UT,表面MT/PT排查表面裂纹、气孔;锻制三通、支管台等应力集中锻件增加UT体积检测,排查内部夹层;真空管件不允许存在贯通性气孔、未焊透缺陷。
和内压管道差异点:内压微小气孔一般只是局部缺陷,负压工况贯通性缺陷直接形成渗漏通道,造成持续破真空。
七、试验验收、资料交付专项要求
负压管道试验分为水压试验和气密性试验两步,水压试验主要检验强度,气密性试验才是真空管道的核心验收项目,水压合格不等于真空不漏。水压试验按常规规范执行;气密性试验采用氦检或者空气气密性检漏,高真空管线优先氦质谱检漏,设定允许漏率指标写入技术协议,漏率超标直接拒收。
很多项目只做水压省略气密性试验,投运后反复破真空,排查难度极大。
资料交付清单除常规合格证、材质证明、热处理曲线、NDT报告之外,强制要求供方提交外压稳定计算书、屈曲校核报告;采用加强圈方案的,附带加强圈惯性矩计算文件;法兰配套垫片的密封比压资料一并归档,作为后期监检、检修依据。实物钢印除材质、炉号之外,标注真空工况专用标识,便于现场区分内压、负压管件,避免安装混用。
八、采购高频误区与风险防控
误区一:负压压力低,等同于低压内压管道,直接选用薄壁SCH管件。防控:负压是稳定问题,不是强度问题,D/t比值才是主控条件。
误区二:真空只需要关注密封,忽略壁厚刚度。防控:大口径长无支撑段真空管线,刚度不足会直接屈曲瘪塌,危险性高于渗漏。
误区三:采用拼焊弯头、铸造三通降低采购成本。防控:负压管件禁止分片拼焊、铸造承压件,优先无缝锻制整体结构。
误区四:验收只做水压,不做气密性检漏。防控:气密性、漏率指标是负压管线验收主控项。
误区五:加强圈断续焊接、局部点焊。防控:加强圈必须连续满焊,满足计算惯性矩。
误区六:内压、负压管件混存混用,图纸不区分。防控:清单、钢印、资料明确真空专用,现场分区存放管理。
九、结语
负压管道专用管件采购,核心逻辑是从“强度承压思维”切换为外压屈曲稳定+真空密封双控思维。整套采购规范包含工况边界锁定、材料与结构型式准入、外压稳定校核、法兰密封成套选型、成型圆度管控、焊接无损、气密性检漏、外压计算资料闭环八大模块。
真空管线失效隐蔽、空气倒吸带来次生爆炸风险,采购环节不能沿用低压内压管道采购习惯,技术协议必须增加外压屈曲校核、椭圆度控制、真空漏率限值、禁止选型结构等专项条款,要求供方提供稳定计算书,将刚度指标、密封漏率作为到货验收底线。在精馏、真空干燥、尾气回收等化工负压装置中,严格执行负压管件采购规范,能够有效规避管件失稳瘪塌、持续渗漏、工艺破真空等问题,保障负压工艺长期稳定、安全运行。
参考文献
[1] TSG 31-2025,工业管道安全技术规程[S].国家市场监督管理总局,2025.
[2] GB/T 20801.3-2020,压力管道规范 工业管道 第3部分:设计和计算[S].
[3] ASME B31.3-2023,工艺管道规范[S]
[4] ASME BPVC VIII-1 UG-28,外压圆筒和封头设计[S]
[5] GB 50184-2011,工业金属管道工程施工质量验收规范[S].
[6] GB/T 12459-2017,钢制对焊无缝管件[S].
[7] 李刚.真空与外压管道元件稳定计算与采购管控实务[M].北京:原子能出版社,2022.