引言
食品、乳制品、饮料、酿造、调味品等行业的工艺管线属于直接接触食品的卫生管路系统,区别于普通工业压力管道,洁净管件除满足承压要求外,核心目标是保障食品接触安全、便于原位清洗CIP与蒸汽灭菌SIP,消除卫生死角,抑制微生物附着繁殖,杜绝重金属、塑化剂等有害物质向食品介质迁移。普通工业管件常存在内壁划痕、缝隙死角、焊缝凹凸、材质不纯等缺陷,物料残留附着在粗糙表面,清洗不彻底会造成微生物滋生、产品交叉污染,引发食品安全事故。大量食品项目验收案例表明,洁净管道系统出现微生物超标、清洗残留问题,大多不是安装施工问题,而是采购阶段未严格执行食品级卫生规范,简单套用普通不锈钢管件采购标准,材质、抛光等级、结构形式、密封配件未满足食品卫生要求。
食品级洁净管道管件包含直管、卫生弯头、三通、异径管、管帽、卡盘接头、活接等全套组件,整套管路必须统一卫生标准、材质等级、内表面抛光工艺,不能直管与管件分属不同卫生体系。当前行业采购普遍存在诸多典型问题:仅简单标注“304不锈钢”,不明确食品接触材质证明;只要求抛光,不约定内壁Ra粗糙度指标;选用带死角的螺纹连接、普通法兰结构;密封垫片不具备食品接触资质;出厂未进行钝化、脱脂清洁,管件内部残留油污、抛光粉尘;缺少完整材质炉批号溯源资料;混淆工业不锈钢管件与食品卫生管件标准,低价产品使用回收料、非标抛光工艺;未针对CIP/SIP工况评估垫片耐温耐化学性能。
食品级洁净管件采购是食品安全源头管控环节,采购工作不能仅关注公称直径、压力等级,必须将卫生安全指标作为核心验收项,构建从供方准入、技术协议、制造监造、清洗钝化、出厂检验、资料审核、进场复验全链条采购管控体系。本文围绕食品级洁净管道管件的卫生设计原理、国内外卫生标准体系、材质准入要求、结构选型、连接形式、密封件选型、抛光钝化工艺、检验项目、资料溯源、采购技术协议、典型采购误区与风险防控等方面,系统阐述食品级洁净管道管件采购规范,为食品、乳品、饮料EPC项目、食品工厂技改项目洁净管路物资采购、供方评审、出厂监造提供完整技术依据。
一、食品洁净管道卫生风险机理与采购前置工况识别
1.1 食品洁净管路主要卫生风险
食品介质多含有糖、蛋白、脂肪,这类有机质极易附着在管道内壁表面。当管件内壁粗糙、存在死角、缝隙、凹坑时,清洗液无法完全冲刷,形成生物膜,细菌、霉菌在残留物料中持续增殖,造成食品污染。主要风险类型分为四类。
第一类,表面附着与生物膜滋生。内壁粗糙度越高,微小凹坑越多,物料残留概率越高。按照3-A、EHEDG卫生标准,食品直接接触管路内表面粗糙度一般要求Ra≤0.8μm;高洁净无菌工况需要EP电解抛光Ra≤0.4μm。粗糙表面,即使CIP清洗,有机质依然会残留在微观凹坑内,长期形成生物膜,常规清洗消毒无法彻底去除。
第二类,材料有害物质迁移。非食品级不锈钢、再生料、劣质橡胶垫片,在酸性、碱性清洗液、高温蒸汽环境下,铬、镍、铅等重金属或者高分子助剂析出,迁移至食品物料,违反食品安全法规。
第三类,死角与滞留区。管件结构设计不合理,T型三通、内凹焊缝、螺纹连接、台阶错边,形成液体滞留死角,介质停滞不流动,微生物富集。卫生设计基本原则:无死角、无滞留,流体平滑过渡,减少积液区域。
第四类,密封失效与垫片老化。普通工业橡胶垫片不耐CIP酸碱清洗液,高温SIP蒸汽工况下溶胀、开裂、脱落,碎屑混入食品,同时垫片缝隙滋生细菌。
多数食品生产工况是多种风险叠加,例如乳制品管线同时存在蛋白粘附、高温CIP碱洗、蒸汽灭菌,对材质耐蚀、内壁抛光、垫片耐老化提出多重要求。采购选型必须识别主导风险,不能仅依据承压参数采购。
1.2 采购前置工况参数采集
启动采购工作前,必须完整收集工艺工况参数,作为卫生选型、标准选定的输入,缺少完整工况参数不得直接确定管件规格与卫生等级。需要采集参数:输送介质类型(牛乳、果汁、啤酒、酱料等),介质pH、温度;CIP清洗药剂类型、浓度、清洗温度;是否需要SIP蒸汽灭菌、灭菌温度与周期;设计压力、操作压力;管线是否间歇生产、停机静置时长;介质固形物含量;洁净等级要求;食品接触属性(直接接触产品/辅助公用介质);管道材质迁移管控要求;项目执行规范(国标、3-A、EHEDG)。
按照卫生严苛程度,可划分为一般食品工况、高洁净食品工况、无菌食品工况三个等级。一般食品工况:常温饮料、清水管线,CIP常温清洗;高洁净工况:乳品、果汁,高温CIP清洗;无菌工况:无菌灌装、超高温UHT管线,配套SIP蒸汽灭菌,对管件、抛光、密封件要求最高。
工况判定阶段,需要明确整套管路卫生基准标准。国内食品项目可执行GB/T21472《食品工业用不锈钢弯头和三通》;出口食品项目,客户要求3-A或EHEDG认证,整套管件、密封件必须满足对应卫生标准。
二、食品级洁净管道管件国内外卫生标准体系梳理
2.1 国内现行标准体系
GB/T21472-2008《食品工业用不锈钢弯头和三通》,国内食品管件核心国标,规定食品管件尺寸、公差、内表面粗糙度、卫生技术要求,配套ISO2037食品工业不锈钢管材标准,适用于食品工业不锈钢卫生管件 。
YB/T6081-2022《卫生级不锈钢洁净管》,卫生级不锈钢管材行业标准,规范洁净钢管材料、抛光、检验、包装,适用于食品、医药洁净管路直管采购 。
GB 14806《食品接触用金属材料及制品》,强制性食品安全国标,规定不锈钢制品重金属迁移限值,所有食品接触不锈钢管件必须满足本标准,是采购准入底线。
GB 4806系列食品接触材料标准,包含橡胶、塑料密封垫片,垫片材料必须符合GB4806食品安全要求。
GB50591《洁净室施工及验收规范》,洁净管路安装、清洗、验收相关要求。
GB/T20801压力管道规范,洁净管道承压设计、压力试验、焊接要求。
2.2 国外主流卫生标准
3-A卫生标准:北美食品、乳品行业通用卫生规范,食品接触管件材质、结构、表面粗糙度、无死角设计,内表面Ra≤0.8μm,管件无滞留死角,是食品出口项目最常用标准。
EHEDG欧洲卫生工程设计组织标准,欧洲食品行业卫生设计规范,重点评估可清洁性、CIP清洗效果,用于欧盟食品项目。
ASME BPE:生物加工卫生管道标准,多用于生物发酵、无菌食品等高纯度工况,对EP电解抛光、表面等级SF系列、钝化、材质控制要求更高。
DIN11850、EN10357:欧洲食品卫生不锈钢管材标准,DIN11851卫生管件,DIN11864无菌管件,广泛用于欧洲乳品、饮料项目。
ASTM A270:卫生级不锈钢管材材料标准,304L、316L卫生管材常用材料规范。
2.3 标准适配基本原则
整套食品洁净管线必须选定统一基准卫生标准,直管、弯头、三通、异径管、卡盘接头、密封垫片统一执行同一卫生体系,禁止不同管件套用不同卫生标准混合采购。例如项目要求3-A卫生标准,则所有管件、垫片全部满足3-A;国内食品项目以GB/T21472、GB14806为基础,不能单独管件采用食品级,垫片使用普通工业橡胶。跨标准等效替换必须出具技术差异评审文件,经业主、QA质量部门审批后方可执行。
食品接触属性是红线,任何管件、垫片,只要与食品物料直接接触,必须满足食品接触材料强制国标,承压标准和卫生标准并行,二者缺一不可。很多采购错误只关注压力管道标准,忽略食品接触安全强制规范,造成产品无法通过食药监验收。
三、食品洁净管件材质准入采购规范
食品洁净管件主流材料为奥氏体不锈钢304L、316L,少数特殊工况使用食品级PP、PVDF塑料卫生管件,材料准入必须同时满足承压性能、耐腐蚀性能、食品接触安全三项要求。
3.1 不锈钢材质选型与资质要求
304L(022Cr19Ni10):一般食品、饮料、清水管线,氯离子含量低、CIP清洗温和工况,性价比高。
316L(022Cr17Ni12Mo2):乳品、含盐饮料、酸性果汁、频繁高温CIP清洗管线,钼元素提升耐点蚀、耐缝隙腐蚀能力,高洁净、无菌食品管线优先选用316L,是食品洁净管道最常用材质。
采购材质审核核心要求:
1. 材料符合GB14806食品接触金属材料,供方提供材质证明MTC、炉批号、光谱检测报告,重金属迁移检测报告;出口项目可提供FDA材料符合性声明。
2. 低碳牌号304L、316L,碳含量≤0.03%,降低焊接热影响区晶间腐蚀风险,CIP酸碱清洗工况避免焊缝腐蚀。
3. 炉批号全程可追溯,每批次管件与材质证明书一一对应,不允许混料、使用回收冶炼不锈钢,采购可约定进场光谱抽样复检。
3.2 非金属食品级管件(PP、PVDF)
常温弱酸弱碱食品介质,部分项目使用食品级PPH、PVDF卫生管件,材质必须符合GB4806食品接触塑料标准,无塑化剂、重金属析出;适用温度、压力较低,不适用于高温蒸汽SIP灭菌工况。非金属管件内壁光滑无气孔、杂质,焊接采用热熔对接,焊缝平整无凸起,避免物料滞留。
3.3 食品级密封垫片材质准入
密封垫片是采购容易忽略的薄弱环节,垫片直接接触食品,材质不合格会造成食品安全风险。常用食品级垫片:EPDM三元乙丙橡胶、PTFE聚四氟乙烯、硅胶。
EPDM:耐CIP酸碱清洗,耐热水,食品饮料、乳品常规工况,符合GB4806.11;
PTFE:耐强酸碱、耐高温,适用于强清洗药剂工况;
食品级硅胶:高温蒸汽SIP无菌管线。
禁止使用普通工业橡胶、含石棉垫片。垫片供方必须提供食品接触材料检测报告,耐老化、耐CIP药剂相容性试验报告。垫片使用寿命、老化周期写入采购技术协议,定期更换。
四、食品洁净管件结构选型采购规范(卫生无死角设计)
食品洁净管件结构设计核心原则:消除滞留死角,流体平滑过渡,便于CIP清洗,管件内表面无台阶、凹坑、尖角。普通工业管件结构往往存在T型直角交汇、厚壁台阶、内凹焊缝,不适用于食品洁净系统。
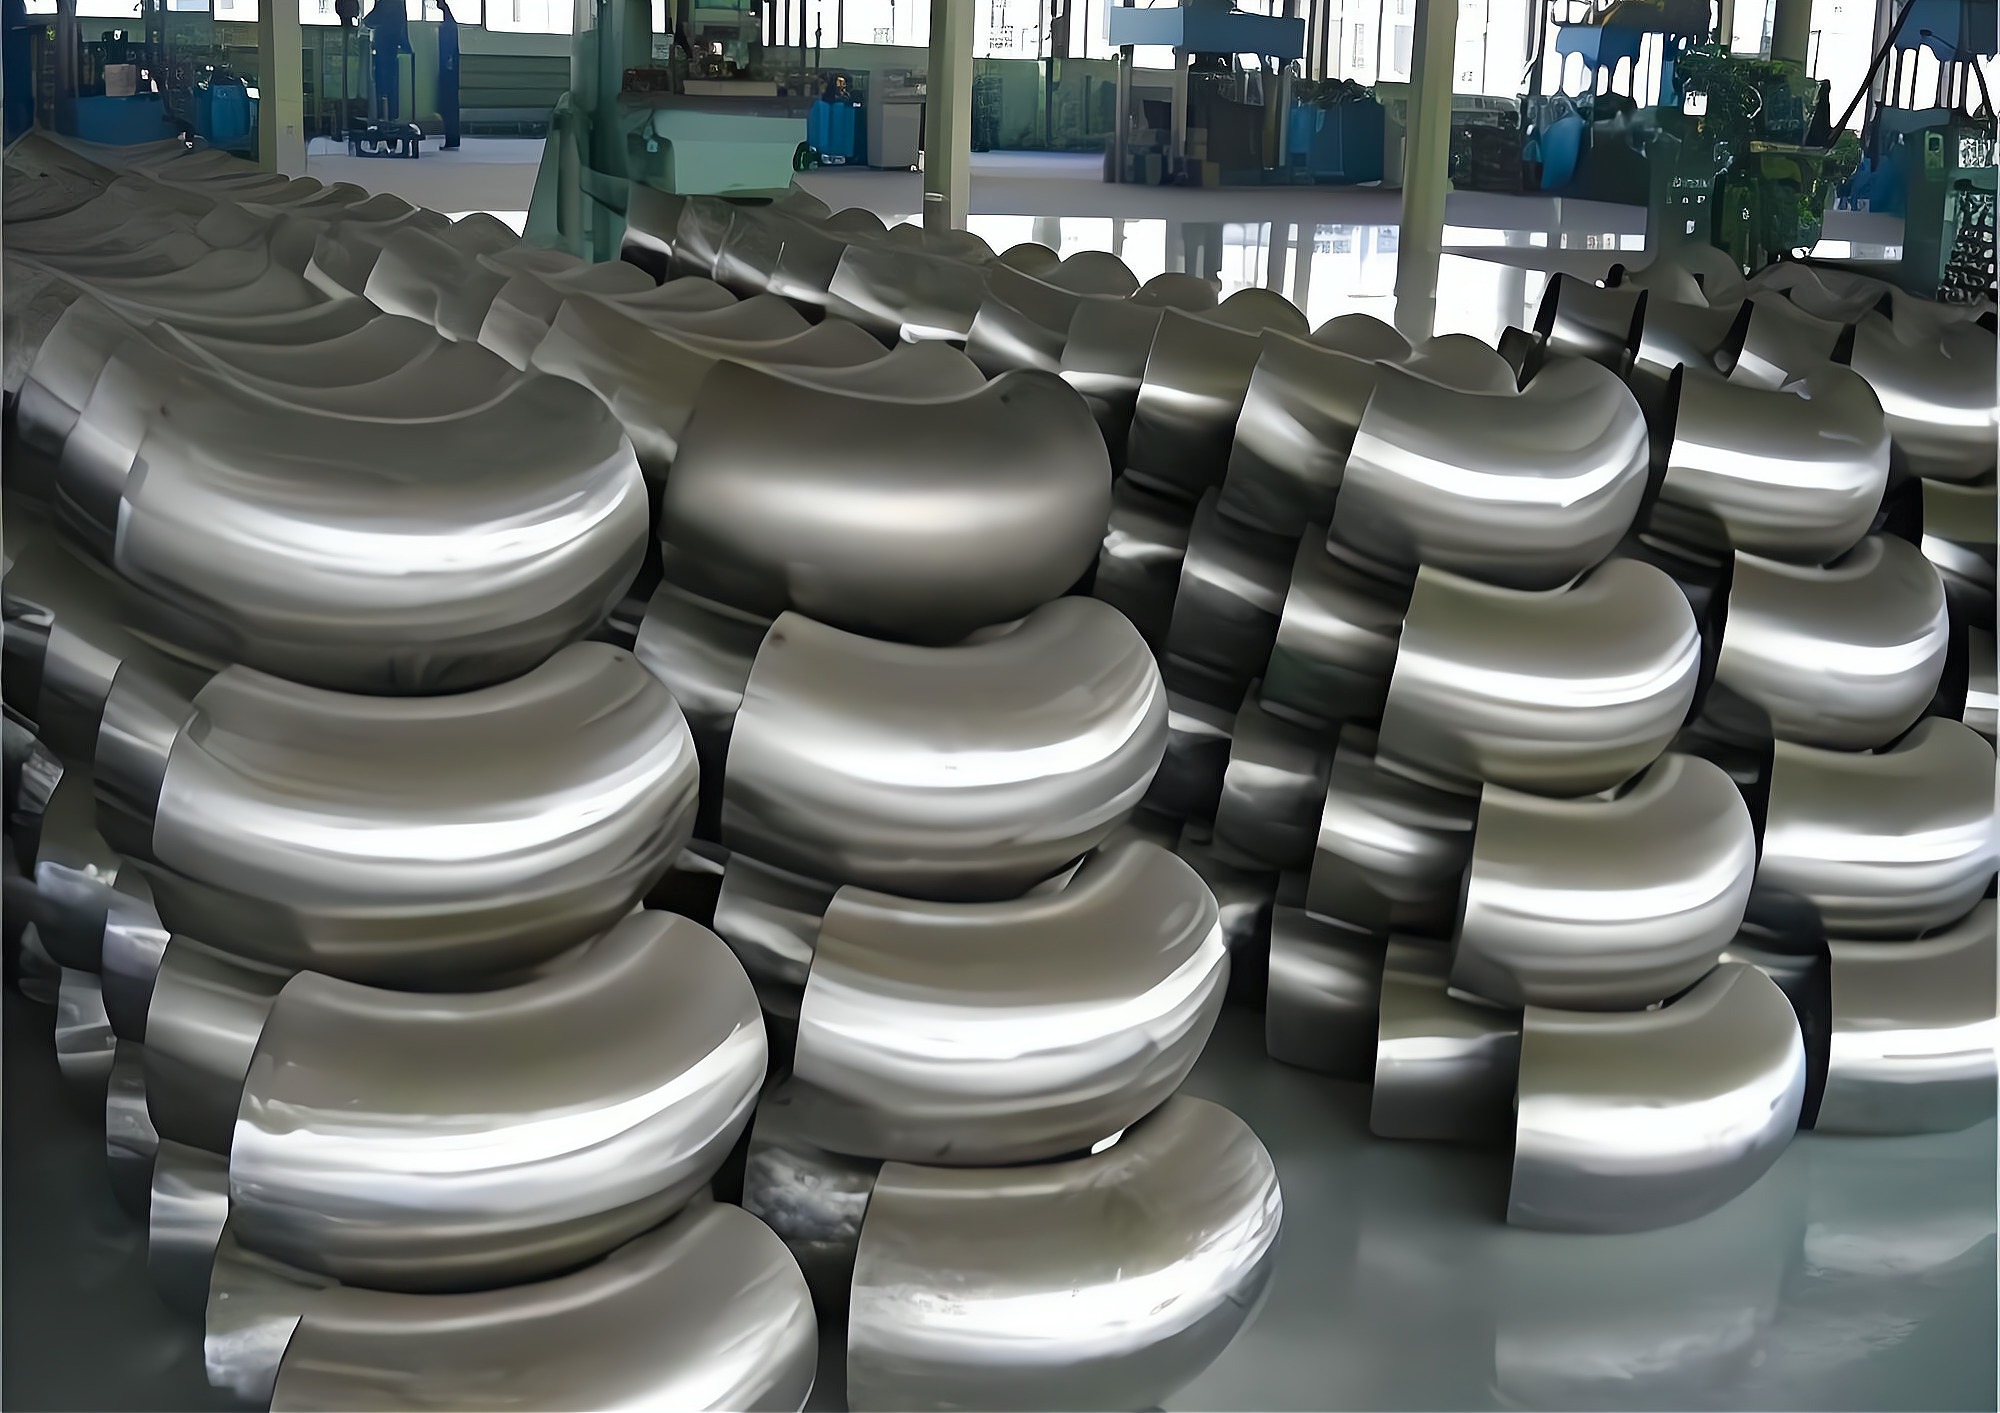
4.1 卫生弯头
优先选用长半径卫生弯头R=1.5D,流体转向平滑,减少物料沉积;不推荐短半径弯头,短弯头内侧涡流严重,粘稠物料容易堆积。弯头内壁成型光滑,无褶皱、凹坑,弯头两端管口平直,焊接对接后内壁齐平,错边量严格控制,防止台阶形成滞留区。
4.2 卫生三通
食品洁净管路优先选用Y型斜三通、卫生等径圆角三通,交汇位置大圆弧过渡;尽量避免直角T型三通。直角三通交汇处流体垂直撞击,底部容易沉积蛋白、果肉等固形物料,CIP清洗难以冲刷干净。三通内部转角圆角过渡,无尖锐棱角,内表面抛光连续无间断。
4.3 异径管、管帽
选用偏心或同心卫生异径管,锥段平缓渐变,无突变台阶。管帽采用椭圆卫生封头,不允许平板封头,平板封头底部积液,微生物容易繁殖。支管连接优先采用卫生型支管台,圆弧过渡,杜绝直接开孔焊接形成尖锐死角。
4.4 整套管件流道一致性
直管、弯头、三通、异径管公称内径保持一致,内径不一致产生台阶、涡流,物料沉积。整套管件建议打包统一采购,保证流道尺寸、抛光工艺统一;多家分开供货容易出现内径偏差,对接错边。
五、洁净管件连接方式采购选型
食品洁净管道连接分为卫生卡盘快装(Tri-clamp)、自动轨道焊、卫生活接,禁止普通螺纹连接,螺纹缝隙极易积存物料,无法彻底清洗,严禁用于直接接触食品工艺管线。
1. 卫生卡盘快装连接:食品饮料项目最常用,安装拆卸方便,便于拆洗。卡盘端面平整,密封槽设计合理,垫片居中定位,无死角;卡盘尺寸统一,同规格管件互换。采购时卡盘、垫片成套采购,保证匹配。缺点:卡盘密封面如果安装不到位,会形成微小滞留缝隙,无菌SIP工况需要严格控制装配。
2. 自动轨道钨极氩弧焊(轨道焊):高洁净、无菌食品、UHT超高温管线首选,焊接成型质量稳定,焊缝内壁平整,焊后抛光钝化,几乎无死角。人工手工焊接质量波动大,焊缝凹凸、氧化、凹陷,高洁净工况应限制手工焊使用。采购技术协议可约定关键管线采用轨道自动焊接,提供焊接评定WPS/PQR,焊后内窥镜检查。
3. 卫生活接:用于需要频繁拆卸检修位置,选用无滞留卫生型活接,内部圆弧过渡,避免普通活接的空腔死角。
普通板式平焊法兰尽量少用,法兰密封缝隙易滞留物料;确需法兰连接,选用卫生级带颈法兰,密封面平整,减少积液空间。
六、内表面抛光、钝化与脱脂清洗采购技术要求
内壁表面粗糙度、抛光工艺、钝化脱脂,是食品洁净管件区别于普通工业管件最核心指标,采购不能简单写“镜面抛光”,必须明确抛光类型、Ra数值、检测方法。
1. 机械抛光MP:常规食品饮料,内表面Ra≤0.8μm,满足3-A标准,适合CIP清洗系统。
2. EP电解抛光:高洁净、无菌食品、UHT管线,电解抛光后内壁Ra≤0.4μm,微观表面更加平滑,降低蛋白吸附,抗腐蚀能力更强,成本更高。EP电解抛光是电化学处理,消除抛光微小毛刺,同时提升耐蚀性。
3. BA光亮退火管:冷轧光亮退火,可用于一般食品公用管线。
抛光验收要求:管件内壁无划痕、麻点、气孔、抛光残留砂眼;焊缝区域抛光与母材连续,焊缝位置粗糙度不得高于母材。采购技术协议约定,供方随货提供内壁粗糙度检测报告,必要时内窥镜目视检查管件内部。
钝化、脱脂清洗:食品洁净管件制造完成,必须进行脱脂清洗去除油污、抛光粉尘;然后钝化处理,在不锈钢表面形成致密氧化铬钝化膜,提升耐蚀性,减少金属析出。钝化后冲洗干净,无钝化液残留。清洗完成,管件两端加装防尘塑料端盖,密封包装,防止运输过程灰尘、油污污染内表面。包装环境保持洁净,禁止裸管发货。
七、检验试验、出厂资料与进场验收规范
食品洁净管件检验分为材质检验、尺寸检验、内表面检验、粗糙度检测、水压试验、钝化清洗验证、文件资料审核,检验项目高于普通工业管件。
1. 材质检验:材质证明书MTC,炉批号,光谱分析,食品接触迁移检测报告;垫片提供GB4806全套检测报告。
2. 尺寸与外观:管件外径、壁厚、卡盘尺寸公差;目视检查内壁无划痕、凹坑;内窥镜抽检检查弯头、三通内部死角、焊缝成型。
3. 表面粗糙度检测:按照ISO4287,内壁Ra检测,出具检测记录。
4. 水压试验:按照GB/T20801进行水压强度试验。
5. 钝化脱脂验证:清洗钝化记录,油污残留检查。
6. 焊接检验:轨道焊焊缝,必要渗透PT检测,排查表面裂纹、气孔。
出厂交付资料清单:材质质保书、炉批号溯源表;粗糙度检测报告;钝化清洗记录;水压试验报告;焊接评定WPS/PQR;食品接触材料检测报告;产品图纸、尺寸记录;产品合格证;3-A/FDA符合性声明(出口项目按需)。
进场验收:资料完整性优先审核;外观检查、端盖完好;抽样光谱复检材质;抽样粗糙度复测;内窥镜抽查管件内部。资料缺失、抛光不达标、材质不合格不得投入使用。重要项目安排出厂监造,监造重点核查抛光工艺、钝化清洗、内窥镜检验、包装防护。
八、采购技术协议核心条款
食品级洁净管件采购合同及技术协议,必须明确食品接触属性、卫生标准,锁定材质牌号、抛光等级、Ra粗糙度限值、结构形式、连接方式、垫片材质、清洗钝化、包装防护、资料清单、监造、材料代用审批、质量责任。
技术协议核心条款:输送介质、CIP/SIP工况;执行卫生标准;管件材质牌号(304L/316L);内壁抛光类型、Ra粗糙度限值;管件结构限制(禁止直角T三通、螺纹接头);连接形式(卡盘/轨道焊);食品级垫片牌号与标准;脱脂、钝化、清洗要求;端部防尘密封包装;出厂资料清单;内窥镜抽检要求;材料代用审批;供方食品管件同类业绩;质保责任;食品安全违约条款。
合同约定:供方不得私自更换材质、降低抛光等级;管件、垫片材质不符合食品接触标准,造成产品污染,供方承担全部返工、停产损失。评标不能仅比价,重点评估供方洁净管件制造能力、抛光车间洁净环境、食品项目供货业绩、检测能力。低价产品常简化抛光、省略钝化清洗、使用非标垫片,投运后微生物超标,造成食品工厂停产损失。整套管路建议打包采购,保证管件、卡盘、垫片配套统一。
九、食品洁净管件采购典型误区与风险防控
误区一:简单标注304不锈钢,不要求食品接触材料资质。普通工业304不锈钢不满足GB14806食品接触迁移要求,重金属析出风险。
误区二:只写镜面抛光,不约定内壁Ra粗糙度,抛光质量无法量化,供方低标准抛光交付,内壁粗糙,物料残留。
误区三:食品工艺管线使用螺纹连接,螺纹缝隙藏污纳垢,CIP清洗无法清除,持续滋生微生物。
误区四:只关注不锈钢管件,垫片选用普通工业橡胶,垫片直接接触食品,发生有害物质迁移、老化脱落。
误区五:忽略CIP/SIP工况,垫片不耐高温、不耐清洗药剂,运行一段时间溶胀开裂。
误区六:管件出厂不脱脂钝化,内部残留抛光膏、油污,投产污染食品物料。
误区七:直管和管件多家分开采购,内径不一致,对接台阶形成死角。
误区八:把普通卫生管件直接用于无菌UHT管线,未选用EP电解抛光管件,生物膜控制不达标。
风险防控措施:项目前期完成卫生工况评估,选定基准卫生标准;技术协议完整写入食品接触、抛光、钝化、垫片要求;优先轨道自动焊接,减少死角;出厂监造,内窥镜、粗糙度抽检;进场资料+实物复检;运输全程密封端盖保护;投用前整套管路CIP清洗验证,生物负载检测。
十、食品洁净管件全生命周期采购经济性评估
食品洁净管件选型不能仅对比初始采购单价,需要全生命周期成本评估。316L EP电解抛光管件采购成本高,内壁光滑、耐CIP清洗,生物膜风险低,清洗成本低,停机检修少;普通机械抛光304L管件价格低,适合一般常温饮料管线;但高含盐、高温清洗工况,短期出现点蚀,微生物管控难度提升,长期综合成本更高。
短期小型辅助水系统,卫生等级一般,可选用304L机械抛光;食品主工艺、乳品、无菌UHT生产线,直接接触产品管线优先选用316L,高洁净需求增加EP电解抛光。选型综合评估采购成本、清洗能耗、停机风险、食品安全合规处罚风险,而不是单纯压低采购价格。
十一、结论
食品级洁净管道管件采购,不同于普通工业压力管道采购,承压性能与食品卫生安全两项要求必须同时满足,核心目标是消除卫生死角、降低内壁物料附着、控制微生物增殖、杜绝有害物质迁移。国内以GB/T21472、GB14806为基础,出口项目可采用3-A、EHEDG、ASME BPE卫生体系。材质优先选用304L、316L奥氏体不锈钢,密封件必须配套GB4806食品级垫片;结构上选用圆角弯头、Y型三通,避免直角T三通、螺纹连接;根据洁净等级选用机械抛光或EP电解抛光,严格管控内壁粗糙度Ra指标;管件出厂完成脱脂、钝化、密封防护。
采购技术协议应明确食品接触资质、抛光、清洗钝化、内窥镜检验、全套溯源资料,落实出厂监造与进场复验。采购过程规避材质错配、抛光降级、垫片非标、结构死角等典型误区。食品饮料、乳品、酿造项目,严格执行食品级洁净管道管件采购规范,从源头控制管路卫生风险,保障食品生产安全,满足食品安全法规与CIP原位清洗工艺要求。
参考文献
[1] GB/T 21472-2008,食品工业用不锈钢弯头和三通[S].
[2] GB 14806-2016,食品安全国家标准 食品接触用金属材料及制品[S].
[3] GB 4806.11-2016,食品安全国家标准 食品接触用橡胶材料及制品[S].
[4] YB/T 6081-2022,卫生级不锈钢洁净管[S].
[5] GB/T 20801.3-2020,压力管道规范 工业管道 第3部分:设计与计算[S].
[6] GB 50591-2010,洁净室施工及验收规范[S].
[7] 3-A Sanitary Standards,3-A卫生标准(食品乳品卫生管路)[S].
[8] EHEDG卫生工程设计规范[S].
[9] ASME B31.3-2022,Process Piping工艺管道规范[S].
[10] ASME BPE,生物加工卫生管道标准[S].
[11] ASTM A270,卫生级不锈钢管材标准[S].
[12] EN 10357,食品工业不锈钢管欧洲标准[S].