引言
氢气分子体积小、穿透性强,爆炸极限范围宽,在空气中体积分数4%~75%区间均可发生爆炸,最小点火能量极低,一旦发生泄漏,在通风不畅区域极易形成爆炸性混合气体,遇到静电、摩擦、焊接火花即可触发爆燃爆炸。区别于普通压力管道管件,氢气管道防爆管件除承压强度外,必须同时解决三大安全难题:金属氢脆延迟断裂、氢气微渗漏、静电积聚打火。大量临氢工程事故分析表明,氢气管道爆炸事故并非全部由超压破裂引发,多数事故根源来自采购阶段管控缺失,选用普通工业管件,未评估材料抗氢脆性能,密封结构选型不合理,法兰、垫片匹配不当,静电跨接配套缺失,管件内部残留油污杂质,最终出现微泄漏,进而引发爆炸事故。
氢气管道防爆管件包含锻制弯头、三通、异径管、管帽、带颈法兰、支管台等全套承压组成件,整套管路所有承压元件、密封垫片、紧固件都必须纳入防爆采购管控范围,不能仅直管满足临氢标准,管件、垫片采用普通工业配件。当前行业采购普遍存在诸多典型问题:采购技术协议仅简单标注“氢气用管件”,没有明确抗氢脆指标与材料试验要求;选用板材卷制管件、铸造管件,内部缺陷多,氢脆开裂风险高;忽略氢气极易渗漏特性,选用普通平面法兰与非金属垫片,高压工况发生微量泄漏;管件加工残留油污,在高压氢气环境下增加燃爆风险;不重视静电跨接配套,法兰连接位置缺少导电跨接结构;混淆普通不锈钢与临氢专用不锈钢,材料未做氢脆敏感性评估;无损检测等级偏低,内部微小裂纹在临氢环境下扩展,出现延时断裂;不同压力等级氢气管件混放,标识不清造成错用;出口加氢项目不熟悉国际临氢管道标准,国内外规范差异未开展技术评审。
氢气管道防爆管件采购属于特种设备临氢管道专项采购,承压性能、抗氢脆能力、密封防爆、防静电四项要求缺一不可。采购工作不能仅关注公称压力、尺寸规格,需要将抗氢脆评估、密封可靠性、静电导通、洁净脱脂、无损检测作为强制性验收条款,建立供方准入评审、技术协议锁定、制造过程监造、检验试验、密闭包装、进场复检全链条管控体系。本文围绕氢气爆炸与氢脆失效机理、管道工况分级、国内外临氢管道防爆标准体系、管件材质准入、结构选型、密封系统、静电防爆配套、无损检测、脱脂清洁、出厂资料、采购技术协议、典型采购误区与风险防控、全周期安全经济性评估等维度,系统阐述氢气管道防爆管件采购要求,为电解水制氢、加氢站、化工临氢装置、冶金氢气工程物资采购、供方审核、出厂监造、进场验收提供完整技术依据。
一、氢气管道爆炸、氢脆失效机理与采购前置工况分级识别
1.1 氢气管道防爆核心风险机理
氢气介质有两大致命风险:爆炸风险与氢脆断裂风险。氢气分子极小,极易穿透密封间隙形成微泄漏,泄漏氢气密度小,易在设备上部积聚形成爆炸性气体混合物;最小点火能量仅0.019mJ,静电摩擦、金属撞击、微小电火花都足以引爆氢气。氢脆属于延迟失效,氢原子渗入金属晶格内部,降低材料韧性,在低于材料屈服强度的应力下产生裂纹并缓慢扩展,发生无预兆脆性断裂,高压临氢工况下氢脆失效风险显著升高。
管道系统点火源主要分为:高速气流摩擦静电、金属颗粒撞击火花、材料氢脆开裂产生的断裂火花、加工残留油污在高压氢气下氧化自燃。普通工业管件内部毛刺、焊瘤、内壁缺陷,会加剧气流扰动、固体颗粒撞击,增加点火概率。同时管件密封面加工粗糙、垫片选型错误,会产生持续性微量泄漏,持续向空间释放氢气,形成爆炸危险环境。
1.2 工况参数采集与临氢管道分级
采购启动前,必须完整采集工艺工况参数,作为防爆等级、材料选型、检验指标确定的前置条件,工况参数不全不得启动采购。需要采集参数:介质(气态氢气/高纯氢)、设计压力、操作压力、设计温度;氢气纯度、介质湿度;管道GC压力管道类别;使用场景(电解水制氢、加氢站、化工临氢、冶金氢气);是否间歇启停,压力循环次数;爆炸危险区域划分等级;项目执行标准(国标、ASME临氢标准)。
依据GB50177《氢气站设计规范》,氢气管道按压力分为低压≤1.6MPa,中压1.6~10MPa,高压≥10MPa。压力越高,氢脆、泄漏、爆炸风险逐级上升。高压临氢管道对材料、锻件等级、无损检测、密封结构提出严苛强制约束,低压管道风险相对可控,但依然属于爆炸危险介质管道,不允许简化防爆采购标准。
工况判定阶段,明确整套氢气管件统一执行基准标准。国内制氢、加氢项目以GB50177、GB4962、GB/T20801、TSG31工业管道安全技术规程为基础;涉外加氢出口项目,客户要求国际标准时执行ASME B31.12临氢管道规范,不同标准抗氢脆评估、密封选型要求存在差异,不能直接等效替换。
二、氢气管道管件国内外防爆标准体系梳理
2.1 国内现行核心标准
GB50177-2005《氢气站设计规范》,氢气工程基础国标,规定氢气管道管材管件必须采用无缝构件,严禁铸铁管件;高压管道法兰选用榫槽、梯形槽密封结构,规范垫片选型、静电接地、放空阻火等防爆基础要求 。
GB4962-2008《氢气使用安全技术规程》,明确氢气管道优先焊接连接,限制螺纹连接;爆炸危险区域防爆等级ⅡC T1;密封件选用PTFE、金属垫片,禁止普通绝缘密封材料 。
GB/T20801《压力管道规范 工业管道》,新版专门增设临氢管道章节,规范临氢材料、氢脆评估、制造、焊接、无损检测要求,是临氢压力管道元件基础规范。
TSG31-2025《工业管道安全技术规程》,特种设备强制规范,GC1级临氢高危管道,锻制管件无损检测、制造资质、材料复验提出强制要求。
GB50058《爆炸危险环境电力装置设计规范》,氢气爆炸危险区域划分,静电、防爆接地设计准则。
GB50235《工业金属管道工程施工规范》,管道试压、吹扫、安装配套要求。
GB/T34542《氢气储存输送系统》,加氢站、氢能输送管件材料、安全附件通用技术条件。
2.2 国外主流临氢防爆标准
ASME B31.12,氢气输送管道规范,国际氢能项目广泛采用,规定临氢材料氢相容性评估、管件制造、压力试验、泄漏检测。
CGA G-5.4,压缩气体协会氢气系统安全标准,规范氢气设备密封、洁净、防静电、泄漏检测要求。
ISO 11114,气瓶与管道金属材料氢脆评估试验方法,用于验证材料抗氢脆性能。
2.3 标准适配基本原则
整套氢气管道系统必须选定统一基准标准,直管、弯头、三通、异径管、法兰、垫片、紧固件全部同步执行同一套临氢防爆标准,禁止管件采用临氢标准,垫片、螺栓套用普通工业标准。例如GC1高压氢气管道,全部管件、法兰、密封件必须同时满足TSG31+GB50177+GB/T20801,不能只管控管件本体,忽略配套密封元件。跨标准等效替换,必须出具技术差异对比文件,经过设计、业主、安全管理部门审批后方可执行。
氢气管道防爆采购红线:所有介质接触面必须具备抗氢脆能力,整套系统保证连续静电导通,密封结构适配氢气小分子防渗漏要求。
三、氢气防爆管件材质准入采购规范
氢气管道管件材质选型核心目标是抑制氢脆,保证材料氢相容性,材料强度越高,氢脆敏感性越强,高压临氢工况严禁选用高强度淬火硬化钢材。材质审核是防爆采购第一道关口。
3.1 材质选型规则
低压氢气管道(≤1.6MPa):可选用低碳低硫低磷优质碳钢锻制管件,材料需控制硫磷杂质含量,降低氢致开裂风险;也可选用304奥氏体不锈钢锻件。碳钢材料必须做抗氢脆评估。
中压氢气管道(1.6~10MPa):优先选用304、316L奥氏体不锈钢锻制管件;奥氏体不锈钢面心立方晶格,氢脆敏感性远低于碳钢,适合绝大多数制氢、加氢站管线。
高压氢气管道(≥10MPa):优先316L奥氏体不锈钢,部分工况选用镍基合金锻件;高压临氢管道禁止铸造管件、板材卷制管件,必须采用无缝锻件,锻件等级不低于Ⅱ级,支管连接采用整体锻制三通,不允许直接开孔焊接支管,避免尖角应力集中诱发氢致裂纹。
采购材质审核要点:
1. 原材料为无缝锻件或无缝管加工,不允许卷制、铸造管件;
2. 供方提供MTC材质证明、炉批号、化学成分、力学性能报告;高压管件增加超声UT、磁粉MT、渗透PT无损检测报告;
3. 临氢关键管件,技术协议可约定提供氢脆敏感性试验报告,验证材料氢相容性;
4. 加工过程尽量减少冷加工硬化,冷加工成型管件需要进行去应力热处理,消除残余应力,残余应力是氢脆裂纹扩展重要诱因;
5. 进场约定光谱抽样复检,核对材质牌号,杜绝以普通不锈钢替代临氢专用材料。
3.2 密封垫片、紧固件防爆选材
垫片、螺栓是防爆采购极易忽略薄弱环节。氢气分子极易穿透密封间隙,普通非金属垫片长期高压下易渗透老化。低压工况可选用PTFE垫片、柔性金属缠绕垫片;中高压氢气管道优先选用退火紫铜垫片、金属梯形环垫,高压工况采用榫槽法兰配套金属密封垫。严禁使用普通橡胶、含油非金属垫片。紧固件选用低碳合金钢或者316L不锈钢,螺纹加工无油污,保证导电连续性,保障静电跨接导通。所有垫片、紧固件必须纳入临氢防爆管控,不能单独采购普通工业紧固件。
四、氢气防爆管件结构选型采购规范
氢气管道管件结构设计,除承压强度外,重点控制应力集中、密封面形式、内壁毛刺,降低氢脆开裂风险,同时减少固体颗粒撞击产生点火源。
1. 弯头:优先选用长半径R=1.5D无缝对焊锻制弯头;高压氢气管道禁止短半径弯头、斜接弯头。弯头内壁平滑无褶皱、毛刺,管口端面平整,对接错边量严格控制,避免台阶积存固体杂质,产生撞击火花。
2. 三通:中高压氢气管道优先整体锻制无缝三通,不推荐平板开孔焊接三通;三通内部转角圆滑过渡,消除应力集中尖角,降低氢脆开裂风险。
3. 异径管:同心或偏心锻制异径管,渐变平缓,无突变台阶,内壁光滑无毛刺。
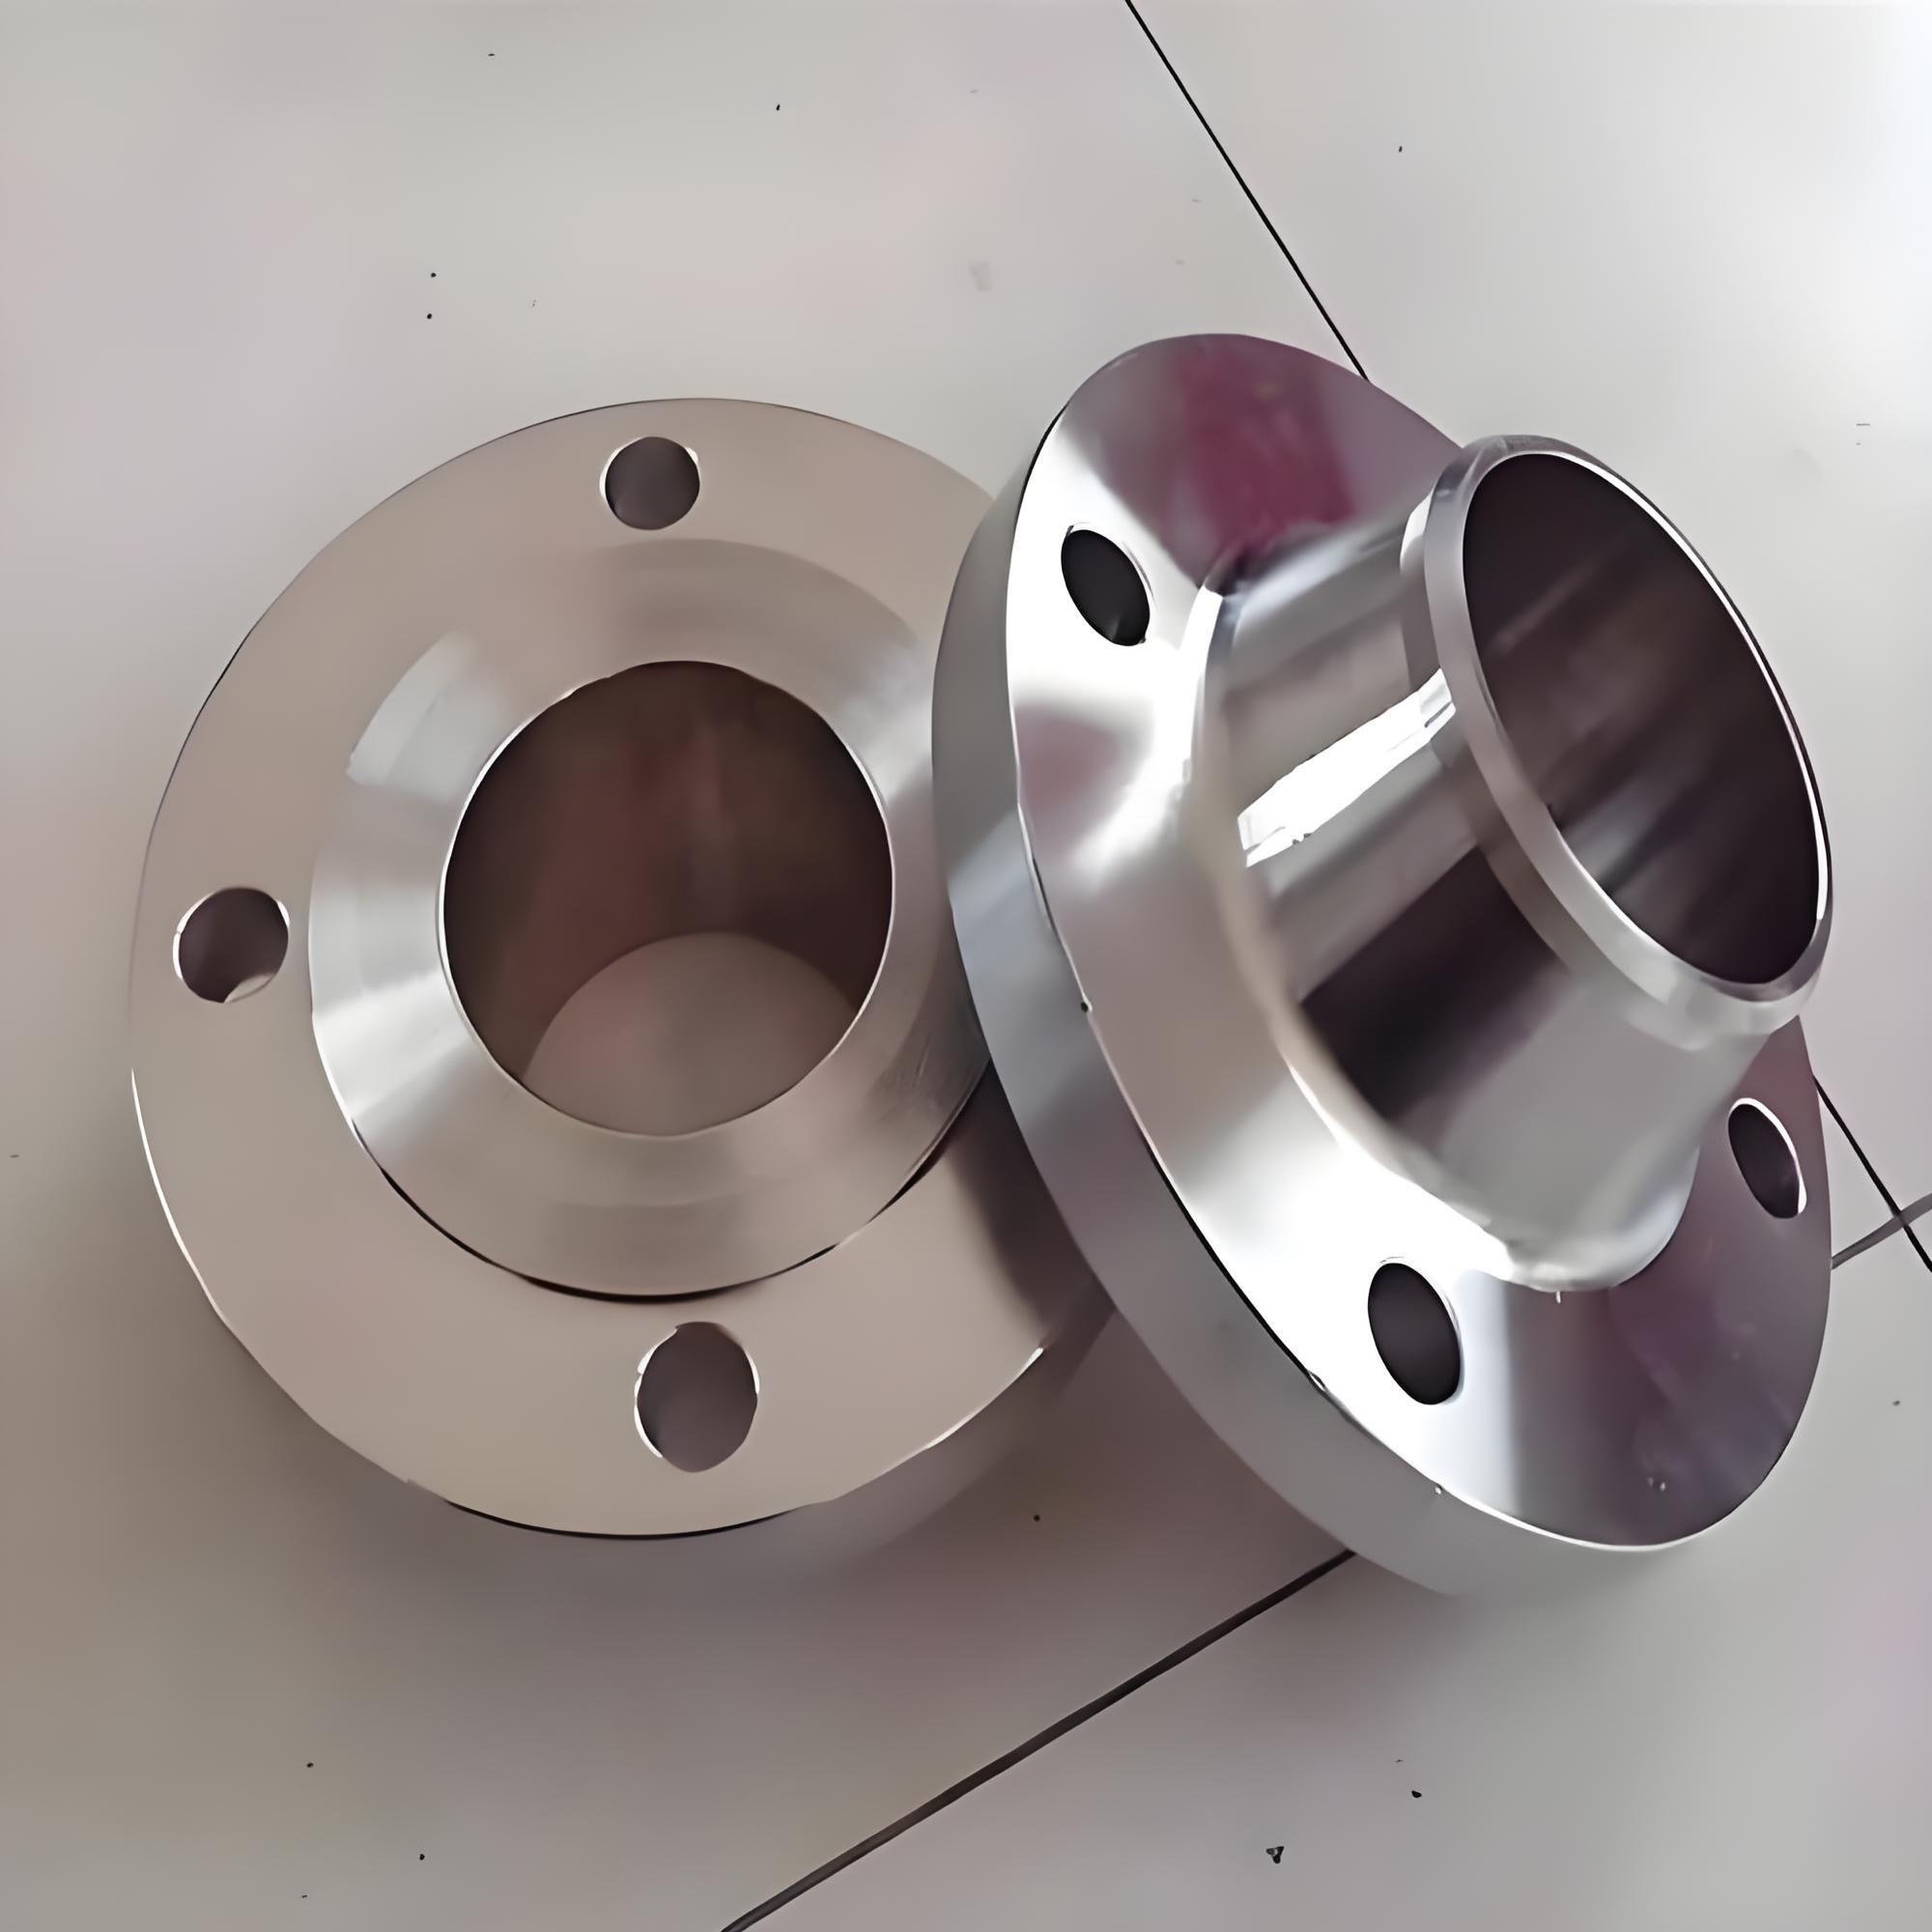
4. 法兰:低压管道可选用带颈对焊平面法兰;压力大于2.5MPa,按照GB50177,选用凹凸面、榫槽面或梯形槽法兰,提升小分子氢气密封能力,减少微泄漏风险,不推荐板式平焊法兰,密封可靠性不足 。
5. 管帽:椭圆锻制封头管帽,避免平底封头,防止积液积渣。
整套管件公称内径保持一致,内径不一致会形成台阶,产生涡流与固体颗粒撞击。整套氢气管件建议打包统一采购,保证加工工艺、材料体系统一;多家分开供货容易出现内径偏差,对接错边,增加泄漏与爆炸风险。
五、静电防爆、密封系统配套采购要求
静电积聚是氢气管道最常见点火源,氢气高速流动过程中,介质与管壁摩擦产生静电,法兰连接位置如果垫片绝缘,会造成静电隔断、电荷累积,静电电压达到击穿阈值,产生电火花引爆泄漏氢气。
采购技术协议必须明确:法兰位置配套静电跨接线,跨接片材质选用不锈钢或铜材,保证法兰两侧金属连续导电,整套管路静电接地导通电阻满足规范限值;垫片选型必须保证导电连续性,高压工况金属密封垫片天然导通;非金属PTFE垫片必须配套金属跨接,不可依靠垫片本身导电。
连接方式优先采用焊接,减少泄漏点;仅设备、阀门接口允许法兰连接;严格限制螺纹连接,确需螺纹连接,采用PTFE薄膜填料密封,禁止普通生料带等绝缘密封材料,防止静电隔断与氢气渗漏 。
六、脱脂清洁、无损检测、压力试验采购技术要求
氢气管道管件内壁油脂、有机杂质,在高压氢气环境下存在氧化自燃风险,临氢管件需要脱脂处理,去除切削油、防锈油、抛光膏等有机物。脱脂流程:清除固体杂物→无油喷淋浸泡脱脂→无油纯水漂洗→洁净干燥→油脂残留检验。脱脂后油脂残留指标按项目要求验收,供方提供脱脂检测报告。
无损检测是防控氢致微裂纹关键手段,临氢管件检测等级高于普通工业管件。锻制高压管件需要UT超声、MT磁粉、PT渗透联合检测,排查内部夹层、表面微小裂纹;焊缝100%RT射线或UT检测,临氢工况微小裂纹会在氢气环境下持续扩展,发生延时断裂。水压试验采用洁净无油清水,试压完成彻底吹干,防止内壁锈蚀产生固体颗粒。
出厂交付资料清单:材质质保书、炉批号追溯表;锻件UT/MT/PT无损检测报告;水压试验记录;脱脂工艺文件、油脂残留检测报告;管件图纸、尺寸检验记录;产品合格证;特种设备制造资质;垫片、紧固件材质与密封性能资料;高压临氢项目按需提供材料氢相容性试验报告。
进场验收流程:优先审核全套技术资料;检查包装完好性;外观目视检查内壁缺陷;抽样光谱复检材质;必要时抽样复测油脂残留;内窥镜抽查管件内部。资料缺失、包装破损、无损检测不合格,整批次拒收,不得投入临氢工程。GC1高压氢气项目安排出厂监造,监造重点核查锻件探伤、脱脂全过程、密封面加工、静电跨接配套件。
七、管件标识、密闭包装、仓储运输管控
管件检验、脱脂合格后,两端使用无油密封端盖封堵,法兰密封面采用无油保护膜包裹,装入密封袋。外包装显著标注【氢气临氢防爆专用管件】标识,标注炉批号、压力等级,警示标识清晰;严禁和普通含油管件、润滑油物资同箱混装。
供方、收货方设置临氢管件专用存放区域,分区隔离,严禁与普通管件、油脂物资共同堆放;搬运手套、工装全部无油。运输车厢保持洁净无油污。一旦包装破损,管件需要重新脱脂复检,不能直接使用。采购技术协议约定包装破损视为不合格,收货方有权拒收。
八、采购技术协议核心防爆专项条款
氢气管道管件采购合同技术协议,单独设立临氢防爆专项章节,不能合并在一般技术条款内。核心条款:介质类型、设计压力、管道GC分级;执行标准GB50177、GB4962、TSG31;管件材质、锻件等级、氢脆评估要求;加工去应力热处理;脱脂工艺、油脂残留限值;无损检测项目与合格级别;水压试验介质无油;法兰密封面形式,垫片、紧固件材质;静电跨接配套要求;密封包装、标识;出厂全套资料清单;出厂监造;材料代用审批;泄漏、氢脆失效质量责任;安全违约条款。
合同约定:供方不得私自更改材质、降低无损检测等级;因材料氢脆失效、密封泄漏造成氢气爆炸事故,供方承担全部返工、停产、事故损失。评标不能只比价,重点评审供方临氢管件制造业绩、锻件探伤能力、脱脂洁净车间、特种设备制造资质。低价产品常省略氢脆评估、降低无损检测比例、简化脱脂工艺,投运后存在重大爆炸安全隐患。整套防爆管件打包统一采购,管件、法兰、垫片、静电跨接件成套供货,保证防爆体系配套完整。
九、氢气管道管件采购典型误区与风险防控
误区一:选用普通304不锈钢,默认可直接用于临氢工况,未评估材料氢脆敏感性,高压工况出现延时脆性断裂。
误区二:法兰选用普通平面垫片,忽略氢气小分子渗透特性,长期运行发生微量泄漏,在厂房内积聚形成爆炸性气体。
误区三:忽略静电导通,非金属垫片未配套金属跨接线,法兰位置静电累积,产生点火火花。
误区四:选用铸造、卷制管件,内部缺陷多,应力集中,临氢环境裂纹扩展。
误区五:管件加工使用油性切削液,脱脂不彻底,内壁残留油脂,高压氢气下自燃。
误区六:无损检测抽检比例低,微小氢致漏检裂纹,投运后缓慢扩展发生断裂。
误区七:技术协议仅简单写“氢气管件”,缺少氢脆、密封、静电、脱脂量化指标,出现质量纠纷无判定依据。
误区八:仅管件做脱脂,配套垫片、螺栓不做洁净管控,密封位置残留可燃物。
风险防控措施:项目前期完成氢气压力分级,选定临氢防爆基准标准;技术协议锁定材质、氢脆评估、密封结构、静电跨接、脱脂、无损检测;高压管件选用整体锻制构件,焊后消除残余应力;独立洁净车间脱脂,油脂检测合格后密封包装;专用仓储分区隔离;出厂监造;进场资料审核+实物复检;管道安装完成后,投运前做气密性泄漏试验,检测微泄漏风险。
十、氢气防爆管件采购全生命周期安全经济性评估
临氢防爆管件选型采购,不能仅对比初始采购单价,需要从安全全生命周期评估。高压临氢锻制316L管件采购成本更高,锻件缺陷少,抗氢脆稳定,密封结构可靠,大幅降低泄漏爆炸、停产安全处罚风险;低压碳钢管件采购价格低,但杂质管控、热处理、定期检测维护工作量大,仅适合低压非关键管线。
低压公用氢气支线,风险相对较低,可选用合格低碳锻制碳钢管件;制氢装置、加氢站高压主管,GC1高危临氢管道,优先选用316L整体锻制管件,配套金属密封法兰与静电跨接。选型核心逻辑不是压缩采购成本,而是匹配压力等级对应的防爆安全边界,氢气一旦泄漏爆炸,事故损失远大于管件采购差价。采购成本评估包含管件采购、材料氢脆试验、无损探伤、脱脂检测、包装防护、监造、后期安全运维、爆炸事故风险成本。
十一、结论
氢气管道防爆管件采购区别于普通压力管道采购,承压强度、抗氢脆性能、密封防渗漏、防静电防爆四项要求必须同时满足,核心目标是抑制氢脆延迟断裂、杜绝氢气微泄漏、消除静电点火源,防止氢气爆炸事故。国内制氢、加氢、化工临氢工程以GB50177、GB4962、GB/T20801、TSG31为基础;涉外氢能出口项目可执行ASME B31.12临氢管道规范。
依据压力等级选用锻制管件,高压临氢管道禁止铸造、卷制管件;控制材料杂质与残余应力,必要开展氢脆相容性评估;优先焊接连接,高压管道选用榫槽/梯形槽金属密封法兰;配套静电跨接保证管路导电连续;管件内壁脱脂清除有机可燃物,锻件与焊缝执行严格无损检测,检出潜在裂纹;检验合格后密闭无油包装,防止运输污染。采购技术协议单独设置临氢防爆专项条款,锁定材质、密封结构、静电要求、脱脂、无损检测,落实供方准入、出厂监造、进场复检。
电解水制氢、加氢站、化工临氢工程项目,严格执行氢气管道防爆管件采购要求,从采购源头管控氢脆失效、介质泄漏、静电点火三大风险,避免氢气爆炸重大安全事故,保障氢气压力管道长期稳定安全运行。
参考文献
[1] GB 50177-2005,氢气站设计规范[S].
[2] GB 4962-2008,氢气使用安全技术规程[S].
[3] GB/T 20801,压力管道规范 工业管道[S].
[4] TSG 31-2025,工业管道安全技术规程[S].
[5] GB 50058,爆炸危险环境电力装置设计规范[S].
[6] GB 50235,工业金属管道工程施工规范[S].
[7] GB/T 34542,氢气储存输送系统[S].
[8] GB/T 29729,氢系统安全的基本要求[S].
[9] ASME B31.12,Hydrogen Piping and Transportation[S].
[10] CGA G-5.4,Hydrogen Systems Safety[S].
[11] ISO 11114,气瓶和管道金属材料氢脆评估试验方法[S].
[12] GB 50236,现场设备、工业管道焊接工程施工规范[S].