引言
在火力发电煤粉输送、矿山尾矿充填、冶金矿浆输送、疏浚抽沙、煤化工灰渣输送等工程领域,管道内部介质多为固液、气固两相流体,固体颗粒持续冲刷管壁,会造成管壁逐步减薄,弯头、三通、支管位置磨损速率远高于直管段。普通碳钢管道在高磨蚀工况下,服役周期短,频繁爆管、泄漏,造成停产检修、物料流失、安全环保事故。长期工程实践表明,耐磨管道失效往往不是单纯材料硬度不足,而是选型阶段未区分磨损机理、材料特性与工况边界,简单依靠硬度指标选型,忽略冲击韧性、温度、介质腐蚀、流速、颗粒粒径等耦合因素,导致耐磨件过早剥落、碎裂、开裂。
耐磨管道系统包含直管、弯头、三通、异径管、管帽、法兰等全套管件,整套管线选型必须保持材质体系、耐磨结构、连接方式统一,不能直管与管件选用不同耐磨类型。行业采购普遍存在几类突出问题:仅以硬度作为唯一选型指标,忽视大颗粒冲击工况下陶瓷内衬脆性剥落风险;未区分磨料磨损、冲击磨损、腐蚀磨损机理,将衬胶、陶瓷、双金属、高分子耐磨材料混用;技术协议缺少磨损试验、界面结合强度、壁厚减薄限值等关键指标;采购只关注初始采购单价,未开展全生命周期成本评估;对耐磨复合管件界面缺陷、内衬层裂纹、分层剥离缺少专项检验。
耐磨管件选型是一项系统工程,包含工况参数采集、磨损机理判定、材料匹配、结构优化、壁厚校核、连接设计、出厂检测、进场验收、运行监测全链条。本文从磨损机理、工况分级、耐磨材料体系、管件结构选型、壁厚与流道设计、连接密封方案、检验试验要求、采购技术协议、选型误区、全生命周期评价等方面,系统阐述耐磨管道管件选型基础标准,为EPC项目、矿山、电厂、化工项目耐磨管件采购提供标准化技术依据。
一、耐磨管道磨损机理与工况分级标准
1.1 磨损基本机理
工业耐磨管道的磨损主要分为四类,工程中多数工况为多种磨损叠加耦合。
第一类,磨料磨损。细小固体颗粒在流体拖拽下沿管壁滑动、刮擦,在管道底部形成沟槽状磨损。多见于低流速浆体输送、尾矿充填管线,磨损速率和颗粒硬度、颗粒浓度直接相关。
第二类,冲蚀磨损。流体携带颗粒高速撞击管壁,在弯头外侧、三通分流位置发生切削型材料去除。流速对冲蚀磨损呈现指数影响,流速提升一倍,磨损速率通常提升数倍,是气固气力输送、高压浆体管道最常见失效形式。
第三类,冲击磨损。大粒径、高密度颗粒以大角度撞击管壁,冲击载荷造成材料塑性变形、微裂纹萌生。陶瓷内衬管件在强冲击工况下极易出现内衬碎裂、脱落。冲击工况选材不能只追求高硬度,必须兼顾断裂韧性。
第四类,腐蚀-磨损耦合磨损。介质同时含有固体颗粒与酸碱腐蚀组分,腐蚀破坏管壁表面钝化膜,颗粒冲刷持续剥离腐蚀层,二者协同作用,磨损速率远高于单一磨损或单一腐蚀。这类工况常见于湿脱硫灰浆、酸性矿浆管线。
1.2 工况分级与选型前置参数
选型前必须完整采集工况基础参数,作为选型判定输入,缺少参数不能直接确定耐磨管件类型。需要收集的参数包含:介质类型,固相颗粒材质、硬度、粒径分布、颗粒形状、固含质量浓度;介质温度、pH值、腐蚀性组分;介质流速、压力;管线布置形式(水平直管、垂直上升、弯头、三通);颗粒冲击角度;设计服役年限;安装空间、检修条件。
依据磨损严重程度,可划分为轻度磨损、中度磨损、重度磨损、强冲击磨损四个等级。轻度磨损:细颗粒、低流速、无强冲击,磨损速率低;中度磨损:常规尾矿、粉煤灰浆体,颗粒粒径小,冲击弱;重度磨损:高浓度矿浆、煤粉气力输送,颗粒硬度高、流速高;强冲击工况:粗骨料充填、溜槽下料口,大颗粒高速撞击管件内壁,该工况不推荐纯陶瓷内衬管件。
工况判定阶段,必要时开展CFD流体冲蚀仿真,预测弯头、三通等位置最大磨损速率,确定局部加厚区域,为管件结构、壁厚设计提供依据。弯头是磨损最严重部位,在冲蚀工况下,弯头外侧弧面为磨损核心区域,通常需要局部加厚或选用专用耐磨弯头。
二、耐磨管道管件主流材料体系及适用工况标准
当前工程耐磨管件主要分为四大类:耐磨铸钢/堆焊金属耐磨管件、陶瓷内衬复合管件、高分子耐磨复合管件、橡胶衬里耐磨管件,不同材料有明确适用边界,选型必须严格匹配工况。
2.1 金属类耐磨管件
1. 耐磨铸钢管件:高铬铸铁KmTBCr26、耐磨合金钢、高锰钢等。高铬铸铁硬度高,耐磨性能优异,但脆性大,焊接性能差,适合中温、中等冲击的煤粉、灰渣输送;高锰钢在强冲击下发生加工硬化,适合大颗粒强冲击工况,但低冲击工况下耐磨优势不明显。
2. 双金属复合耐磨管件:外层为承压碳钢基体,内壁采用高铬合金离心铸造复合层,基体承担压力,内层负责耐磨。界面冶金结合,不易分层剥落,可焊接,适用于高温、高压、高磨损,中等冲击的矿浆、灰渣管线,是火电、矿山高压耐磨管道常用方案。
3. 堆焊耐磨管件:碳钢基体内壁堆焊碳化铬耐磨层,耐磨层厚度可控,可现场补焊修复。优势是可局部修补,适合磨损不均匀、需要现场修复的管线;缺点是堆焊层存在残余应力,冲击过大易出现堆焊层裂纹。
4. 普通耐磨钢板卷制管件,如NM400、NM450、NM500耐磨钢,适用于磨损程度中等、压力不高,便于现场加工的大口径管道。
金属耐磨管件共同优势:耐高温、承压能力强、可焊接;缺点是自重较大,高磨蚀工况下寿命低于陶瓷复合管件。
2.2 陶瓷内衬复合管件
陶瓷复合管件以普通钢管作为承压基体,内壁依靠铝热自蔓燃反应生成Al₂O₃陶瓷耐磨层,陶瓷层硬度极高,耐磨性远超普通钢材,适合细颗粒、高流速、低冲击工况,广泛用于煤粉、粉煤灰、细尾矿浆输送。
选型限制条件是抗冲击性能。当介质含有大颗粒粗骨料、冲击能量较高时,陶瓷层易开裂、剥落,一旦陶瓷层局部脱落,基体钢管会快速被冲蚀穿孔。采购时必须核查陶瓷层与钢基体界面剪切强度,界面结合强度不足会出现陶瓷层整体剥离。ZTA氧化锆增韧氧化铝陶瓷内衬韧性优于普通氧化铝陶瓷,适合有一定冲击的工况。陶瓷管件适用温度一般不高于400℃,温度剧烈交变也会造成陶瓷层开裂。
2.3 高分子耐磨管件(超高分子量聚乙烯UHMW-PE)
超高分子聚乙烯管件摩擦系数低,耐磨性能优良,抗冲击、耐腐蚀,重量轻,安装方便。适用于常温矿浆、尾矿、疏浚泥浆,细颗粒浆体输送。局限性在于耐温上限低,一般不超过80℃,承压能力有限,高温工况不能使用,不能用于高温气固输送管线。同时不能接触强有机溶剂。
2.4 橡胶衬里耐磨管件
内衬天然橡胶、丁基橡胶,耐磨同时具备优良耐腐蚀性能,适合常温酸性、碱性浆体,细颗粒矿浆输送。橡胶衬里抗颗粒切削能力有限,不适合棱角尖锐、大颗粒介质;使用温度不能过高,高温会加速橡胶老化、鼓包、脱层。
材料选型基础判定准则:强冲击优先高锰钢、双金属;高温高压优先双金属、耐磨合金钢;细颗粒低冲击优先陶瓷复合;常温腐蚀浆体优先衬胶或UHMWPE。不能单纯以材料耐磨硬度作为唯一选型依据,硬度高的材料往往韧性差,冲击工况下反而更容易失效。
三、耐磨管件结构选型标准
耐磨管件包含弯头、三通、异径管、支管台、管帽等,结构设计直接影响磨损分布与使用寿命,结构选型必须遵循流体力学原理,降低局部湍流与颗粒冲击。
3.1 弯头选型标准
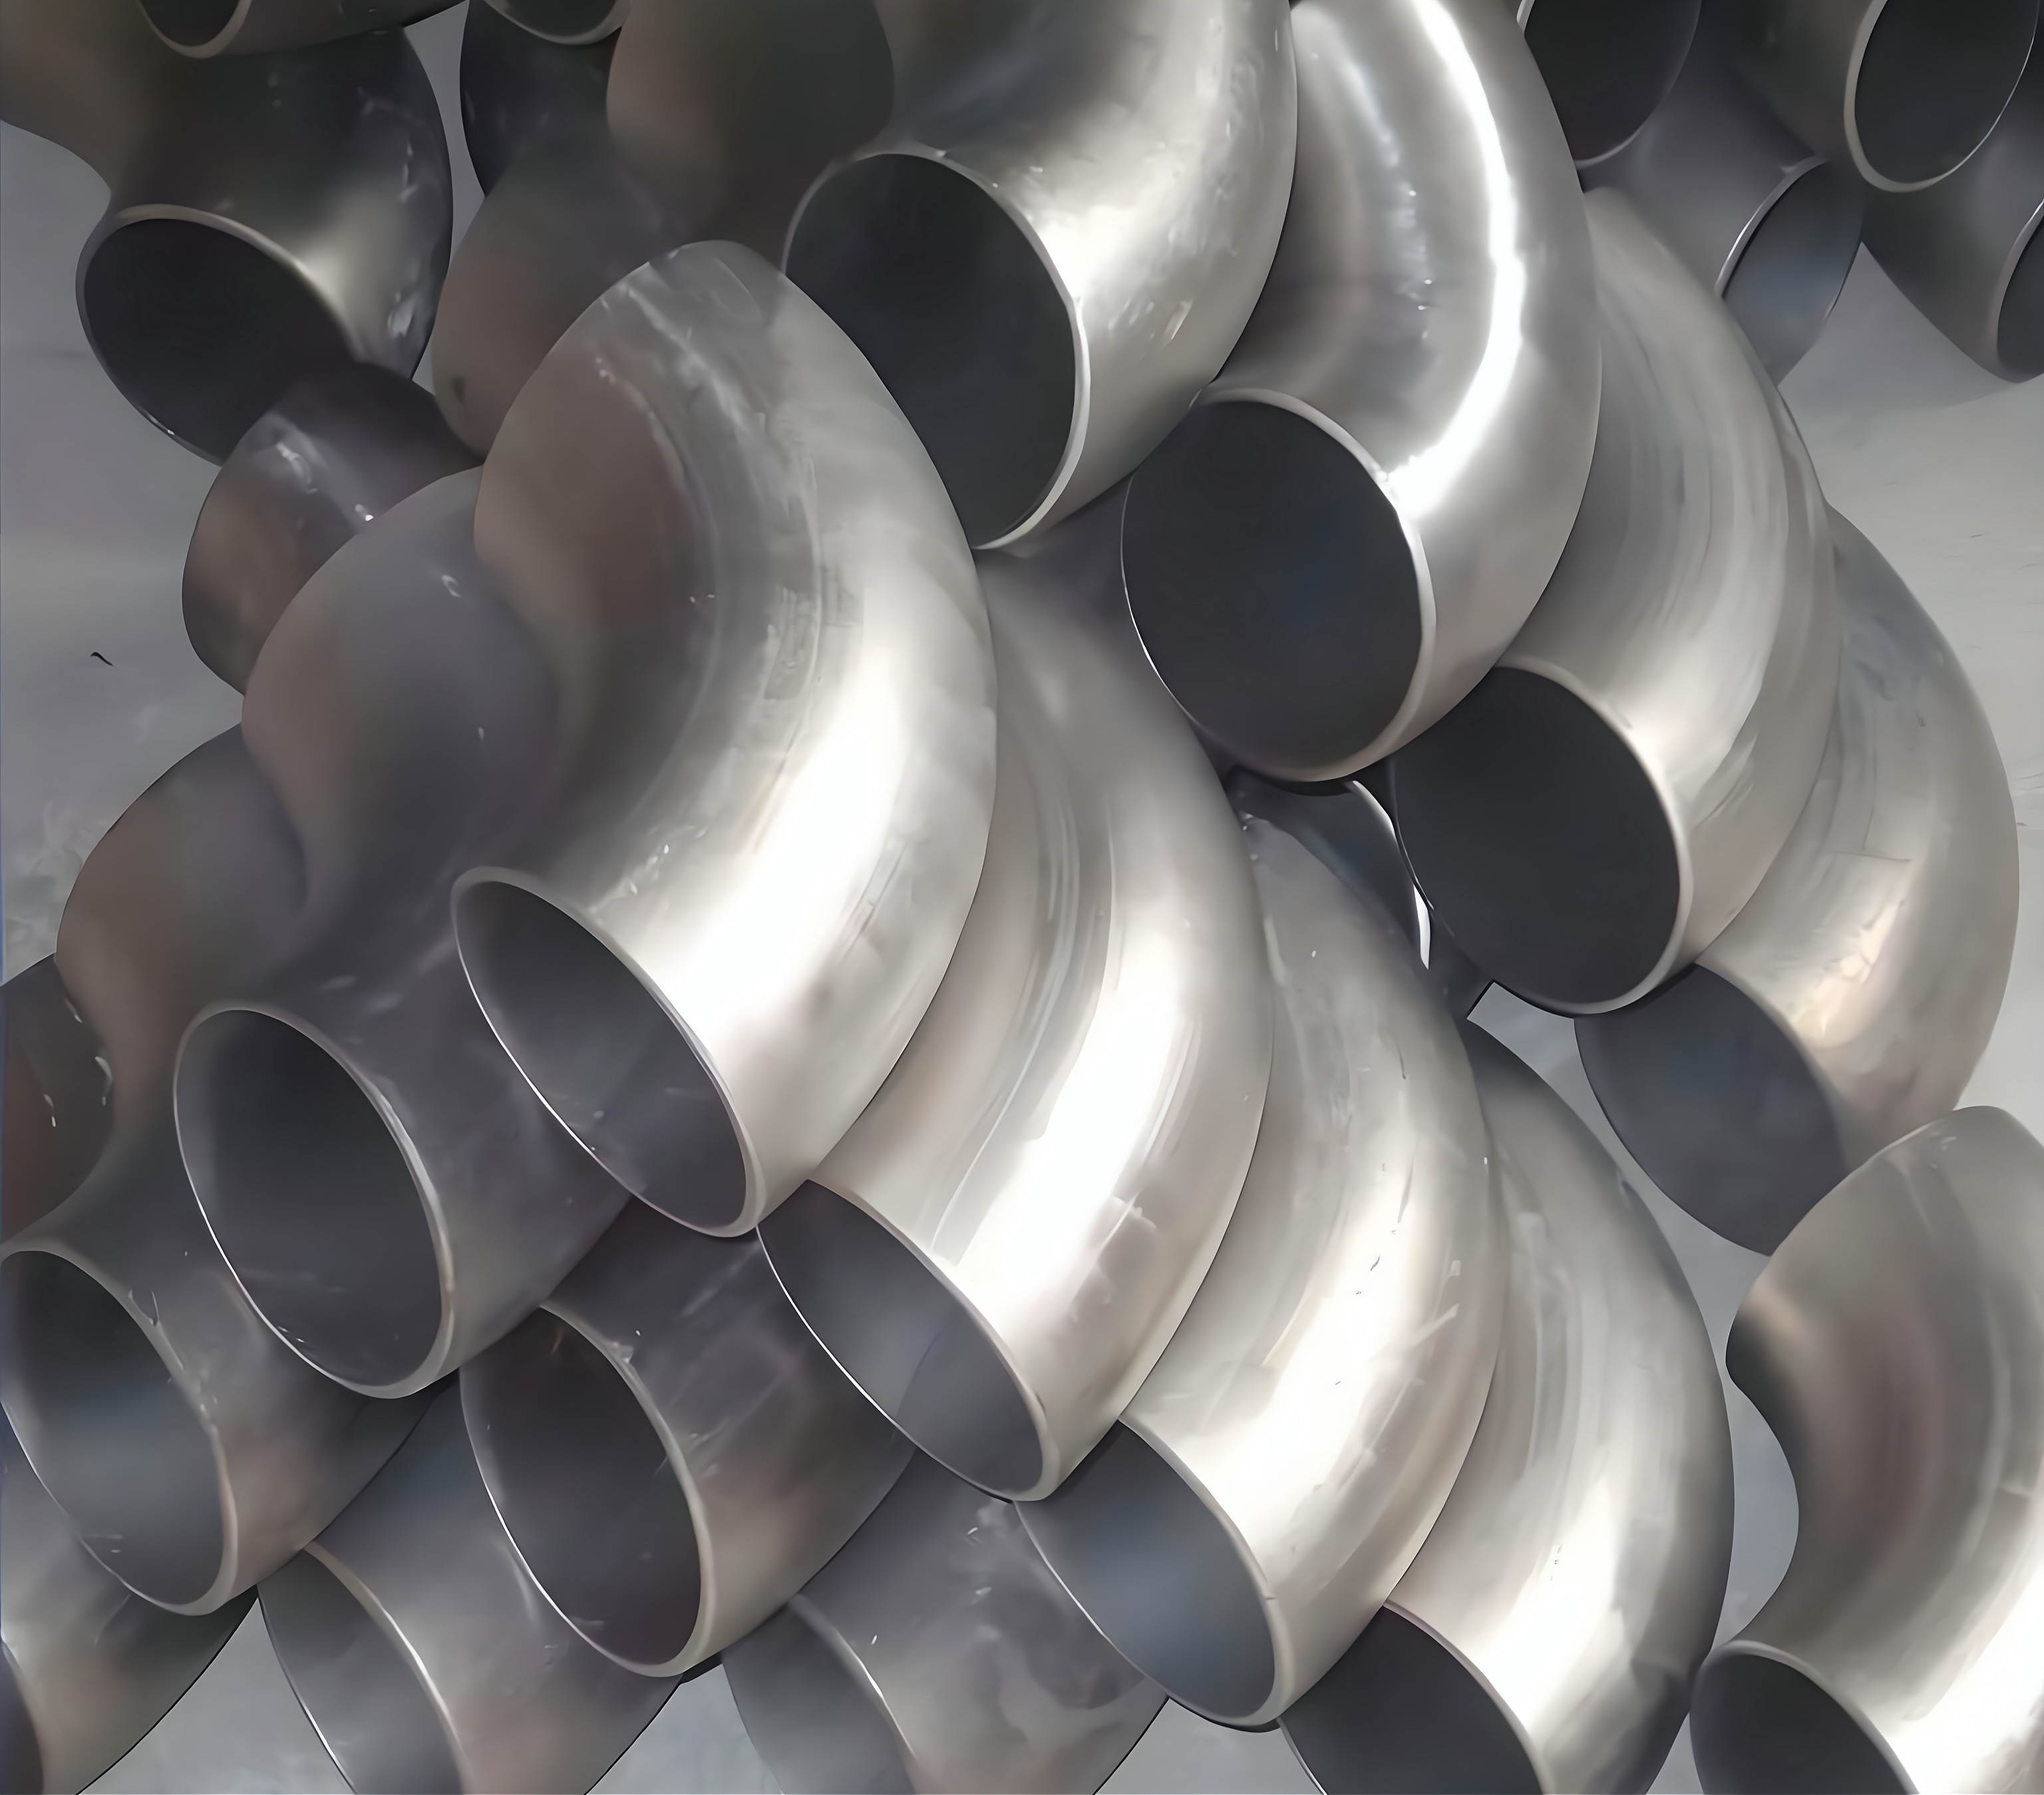
弯头是磨损最严重管件,选型优先选用大曲率长半径弯头,R≥1.5D;高磨损浆体、气力输送工况,推荐R=2D、R=3D加长半径弯头,降低颗粒冲击角度,减少冲蚀磨损。严禁在重度冲蚀工况选用短半径弯头。弯头外侧磨损区域需要局部加厚,加厚量根据冲蚀计算结果确定。陶瓷复合弯头、双金属弯头,耐磨层厚度应均匀,弯曲位置不允许出现内衬变薄、裂纹。对于粗颗粒强冲击管线,可采用弧形导流耐磨弯头、带耐磨护板弯头,改变颗粒流动轨迹,降低对管壁直接冲击。弯头端面坡口加工需要保证对接焊接流畅,内壁焊瘤、错边会造成局部涡流,大幅加剧磨损,耐磨管道对接内壁必须齐平,减少内凸焊缝。
3.2 三通选型标准
常规等径三通内部存在流体撞击、涡流,分流交汇位置磨损剧烈。高磨损工况,优先选用斜接导流三通、Y型三通,减小介质垂直撞击管壁;避免T型直角三通。T型三通介质垂直撞击侧壁,冲击磨损严重,仅适合轻度磨损工况。三通内壁耐磨层连续完整,交汇拐角位置耐磨层不得中断,复合管件拐角位置是内衬层最容易开裂部位,采购验收重点检查。
3.3 异径管、支管台、管帽
异径管选用同心或偏心渐缩式,锥段平缓过渡,避免截面突变形成涡流,突变台阶会造成局部高速冲刷。支管连接,尽量避免垂直开孔支管,垂直支管交汇区域磨损严重,必要时采用整体锻制耐磨支管台,内壁圆滑过渡。管帽优先采用椭圆形整体成型耐磨结构,不采用平板焊接封头,平板封头底部直接承受颗粒冲击。
3.4 整套管件流道一致性
整套耐磨管线,直管、弯头、三通、异径管内径必须保持一致,内径突变会造成局部流速变化与涡流,加剧局部磨损。不同厂家供货容易出现内径不匹配,因此耐磨管件推荐整套打包采购,保证流道连续顺滑。
四、壁厚设计与磨损裕量校核标准
耐磨管件壁厚由两部分组成:承压基体壁厚+耐磨层厚度,同时预留磨损裕量,不能沿用普通压力管道壁厚计算公式。基体钢管按照GB/T20801、ASME B31.3进行压力强度计算,满足承压强度;耐磨层厚度根据磨损速率、设计使用年限确定;磨损裕量是选型核心,用于补偿服役期间材料磨损减薄。
磨损裕量计算:根据介质磨损速率乘以设计寿命,再附加安全系数。重度磨损工况,磨损裕量取值放大。采购技术协议中,必须明确最小允许剩余壁厚,设置壁厚在线监测点位,弯头外侧、三通交汇位置设置测厚监测点,定期检测,剩余壁厚低于限值及时更换。
复合管件需要区分基体壁厚与耐磨层厚度,不能将耐磨层计入承压壁厚,承压强度由外层金属基体承担。陶瓷内衬、衬胶、高分子内衬仅作为耐磨防腐层,不承担内压载荷,这是采购中极易出现的误区,很多项目错误将内衬厚度计入承压壁厚,造成安全隐患。
五、管件连接、法兰与密封选型标准
耐磨管件连接形式分为对焊连接、法兰连接、卡箍快装连接,选型取决于压力、温度、介质、检修频率。高压、高温工况优先采用对焊连接,焊缝内壁打磨光滑,消除焊瘤,焊瘤会形成湍流加速磨损;低压、需要频繁拆装检修管线选用法兰连接。
法兰选型:重度磨损管线推荐带颈对焊法兰,减少根部应力集中。复合耐磨管件法兰端面内衬层需要完整延伸至密封面,不能出现内衬断层。垫片选型兼顾耐磨介质、温度腐蚀;浆体介质垫片需要具备抗固体颗粒冲刷能力,防止颗粒侵入垫片造成密封失效。高分子、衬胶耐磨管件法兰翻边工艺是关键,翻边位置内衬容易撕裂、脱层,出厂检验重点核查翻边质量。
卡箍连接多用于UHMWPE、衬胶低压耐磨管道,安装快捷,但承压等级有限,不适合高压工况。无论何种连接,核心原则:接口位置内壁平滑无台阶,消除局部涡流磨损源。
六、耐磨管件检验、试验与出厂资料要求
耐磨管件检验体系分为基体材料检验、耐磨层检验、界面性能检验、尺寸检验、水压试验、无损检测、耐磨性能检测,复合耐磨管件的界面性能检测是区别于普通管件的核心项目。
金属耐磨管件检验:基体材质化学成分、力学性能、冲击试验、硬度检测;焊缝RT/UT无损检测;水压强度试验;尺寸、壁厚检测;堆焊层MT表面探伤,排查堆焊层裂纹。
陶瓷复合管件专项检验:陶瓷层外观,不允许裂纹、孔洞;陶瓷层厚度检测;界面剪切强度试验;水压试验;敲击检查,判断是否存在内衬空鼓分层。陶瓷层裂纹、界面脱粘是致命缺陷,投入运行后会快速失效。
衬胶、高分子管件:内衬外观检查,电火花检漏(针孔检测),检测内衬微小针孔缺陷;尺寸、壁厚、拉伸耐磨试验;水压爆破试验。
出厂交付资料清单:基体材质质保书、炉批号、力学性能与硬度报告;耐磨层检测报告;界面结合强度试验报告;电火花检漏报告;无损检测报告;尺寸与壁厚记录;水压试验报告;耐磨性能试验报告;产品图纸;使用安装技术说明书。耐磨管件监造项目,采购方应安排出厂监造,重点核查耐磨层成型工艺、界面检测、内衬完整性。进场验收阶段,进行外观检查、壁厚抽检、电火花针孔抽检,资料不全、抽检不合格不得验收。
七、耐磨管件采购技术协议核心条款
耐磨管件采购合同与技术协议,需要完整写入工况描述、磨损机理、材料牌号、耐磨层指标、结构形式、曲率半径、磨损裕量、检验项目与合格指标、出厂资料清单、监造要求、材料代用审批、质保责任。
技术协议必须明确:禁止将耐磨层计入承压壁厚;弯头、三通局部加厚要求;内壁错边、焊瘤控制限值;复合管件界面强度、电火花检漏要求;磨损监测点位设置;磨损寿命保证条款。合同中约定:如果耐磨管件因选型、制造缺陷出现早期内衬脱落、异常磨损穿孔,供方承担更换、停工损失。采购评标不能仅比价,必须评估供方同类耐磨管线项目业绩、耐磨材料制造工艺、检测能力。耐磨管件属于特种管件,低价产品往往降低耐磨层厚度、简化界面检测,造成项目提前失效,全生命周期成本大幅上升。
八、耐磨管件选型与采购常见误区
误区一:硬度越高越好,只看硬度指标忽略韧性。高硬度陶瓷、高铬铸铁韧性低,强冲击工况快速碎裂,反而寿命很短。磨损选型核心是匹配磨损机理,不是单纯追求高硬度。
误区二:将内衬耐磨层计入承压壁厚。陶瓷、橡胶、高分子内衬不承受压力,承压依靠外部金属基体,该错误会造成压力不足爆管风险。
误区三:直管与管件分开采购,不同厂家供货,内径不一致,接口台阶产生涡流,局部快速磨损。
误区四:不预留磨损裕量,按照静态图纸名义壁厚采购,运行后管壁逐步减薄,短时间达到报废厚度。
误区五:忽略腐蚀与磨损耦合效应,只考虑耐磨,不考虑介质酸碱腐蚀,腐蚀加速材料剥离,磨损速率成倍提升。
误区六:忽视焊缝内部焊瘤、错边,认为焊接属于施工问题,实际上内壁凸起是冲蚀磨损重要诱因,耐磨管道必须要求内壁齐平打磨。
误区七:不做界面检测,陶瓷、衬胶复合管件仅外观检查,空鼓、界面脱粘无法肉眼识别,投运后内衬大面积剥落。
防控措施:项目前期开展工况评估,确定磨损机理;整套耐磨管道管件统一采购,保证流道匹配;技术协议明确磨损裕量、专项界面检测;出厂监造,进场电火花、壁厚抽检;建立运行定期测厚监测方案,提前预判剩余寿命。
九、耐磨管件全生命周期经济性评估
耐磨管件选型不能仅对比初始采购价格,需要做全生命周期成本测算,包含采购成本、运输安装、停机检修、备件更换、泄漏损失。陶瓷复合管件采购单价高,但耐磨寿命长,长期运行更换频次低;普通耐磨碳钢价格低,但更换频繁,停机损失大。强磨损长距离输送管线,陶瓷、双金属复合管件综合经济性往往优于普通耐磨钢材。
在选型阶段,建立寿命对比模型,综合采购、检修、停产损失,确定最优方案。对于短期临时工程,磨损程度低,可选用经济型耐磨钢材;长期连续生产、停机损失巨大的矿山、电厂主输送管线,优先选用高寿命复合耐磨管件。
十、结论
耐磨管道管件失效是固体颗粒冲蚀、磨料、冲击与腐蚀多因素耦合作用结果,选型核心是识别磨损机理,匹配材料韧性、硬度、耐温、耐腐蚀性能,不能依靠单一硬度指标选型。耐磨管件选型基础标准包含工况参数采集、磨损分级、材料遴选、流体结构优化、基体承压计算、磨损裕量预留、连接密封设计、专项检验检测、采购管控、全生命周期经济性评价完整体系。
弯头、三通等转向分流管件是磨损薄弱位置,优先选用大曲率半径结构,局部增加磨损裕量。复合耐磨管件必须重点管控界面结合强度,开展内衬完整性检测,陶瓷、衬胶、高分子内衬仅承担耐磨功能,不能作为承压结构。采购技术协议需要明确专项试验、资料交付、监造验收条款,规避内衬脱层、早期磨损失效风险。
矿山、火电、煤化工、疏浚固粒输送项目,严格遵循耐磨管件选型基础标准,区分磨损工况合理选用双金属、陶瓷、高分子、衬胶耐磨管件,保持整套管线流道连续平滑,配套定期壁厚监测,能够显著延长管道服役周期,减少管道穿孔泄漏、停机检修,保障固粒输送系统长期稳定安全生产。
参考文献
[1] DL/T 680-2015,耐磨管道技术条件[S].
[2] GB/T 20801.3-2020,压力管道规范 工业管道 第3部分:设计与计算[S].
[3] GB/T 12459-2017,钢制对焊无缝管件[S].
[4] GB/T 13401-2025,钢制对焊管件 技术规范[S].
[5] HG/T 2437-2006,塑料衬里复合钢管和管件[S].
[6] GB/T 27979-2011,氧化铝耐磨陶瓷复合衬板[S].
[7] ASME B31.3-2022,Process Piping工艺管道规范[S].
[8] JC/T 2209-2014,氧化铝陶瓷衬板耐磨管件[S].